

 French
 English
 Hungarian
 Indonesian
 Bulgarian
 Turkish
 Polish
 Russian
 Spanish
 Portuguese
 Korean


Comprendre les caractéristiques et les défis des effluents de teinture
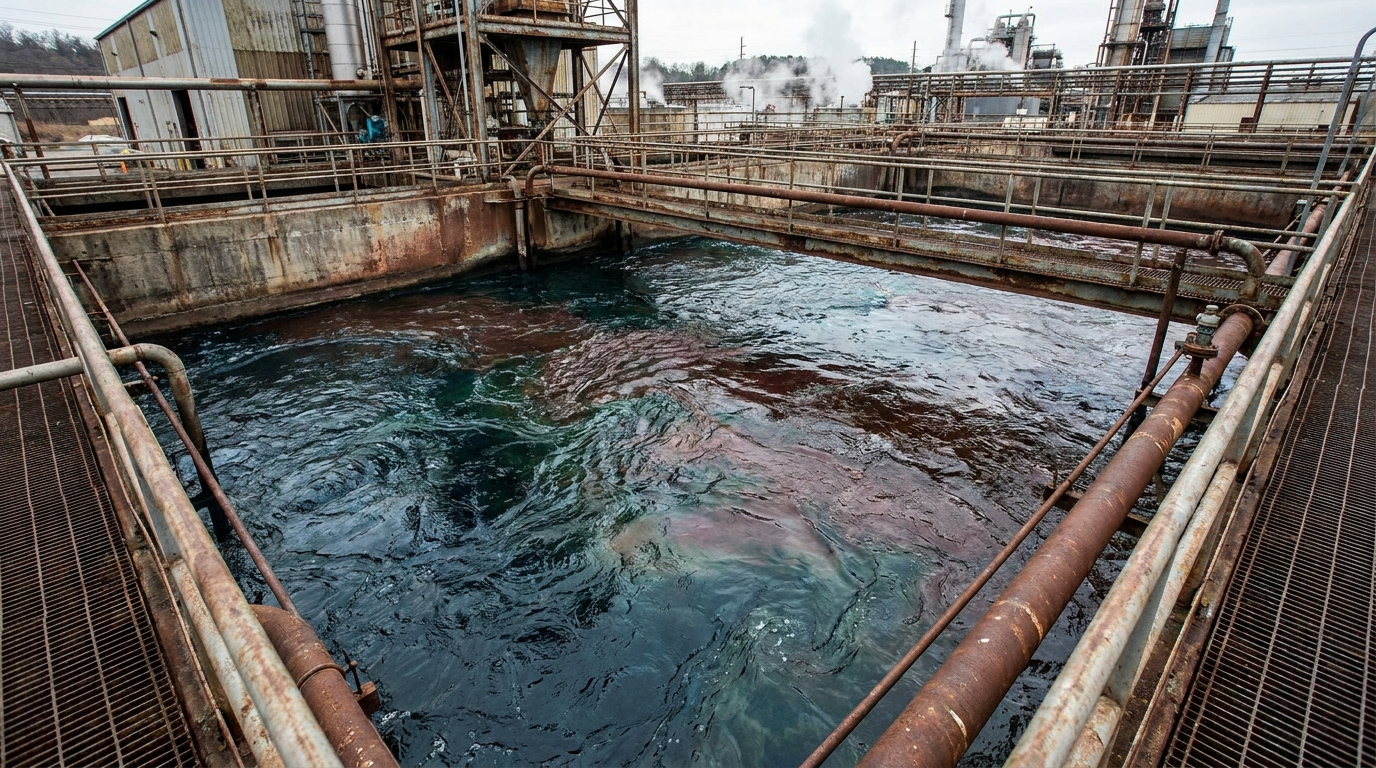
Les eaux usées issues de l’impression et de la teinture textiles contiennent des concentrations élevées de composés organiques réfractaires. Les paramètres de référence des effluents de teinture non traités illustrent clairement la nécessité d’un traitement robuste.
Paramètres typiques des effluents
Les effluents textiles non traités présentent des défis chimiques et physiques majeurs. Le tableau suivant résume les mesures de référence standard pour les eaux usées de teinture.
| Paramètres | Gamme typique |
|---|---|
| Demande chimique en oxygène (DCO) | 800–3 000 mg/L |
| Demande biologique en oxygène (DBO) | 200–800 mg/L |
| Couleur | 500–5 000 Pt-Co (Hazen) |
| Solides en suspension totaux (TSS) | 200–700 mg/L |
| Solides dissous totaux (SDT) | 5 000–15 000 mg/L |
| Niveau de pH | 8–11 |
| Température | 30–60 °C |
| Salinité | 1,5–6% |
Fluctuations entre les lots
La composition des effluents dans une usine textile varie souvent considérablement. Les usines alternent fréquemment entre des colorants réactifs, disperseurs et vat au cours des opérations quotidiennes. Chaque catégorie de colorant requiert des produits chimiques, des sels et des températures de fixation spécifiques, entraînant d’importantes variations horaires dans le flux des eaux usées. La demande chimique en oxygène (DCO) et le niveau de couleur peuvent augmenter de deux à quatre fois au sein d’un même quart de travail. Des bassins d’équilibre dotés d’un temps de rétention hydraulique (TRH) de 8 à 12 heures sont indispensables pour atténuer ces fluctuations avant que l’eau n’atteigne les étapes ultérieures du traitement.
La menace de la salinité
Une teneur élevée en sel constitue une vulnérabilité majeure pour les systèmes de traitement biologique. Les procédés de teinture font souvent grimper la salinité des eaux usées entre 1,5% et 6%. Lorsque la salinité dépasse 2%, les systèmes de traitement biologique échouent généralement. À ce seuil précis, les processus de nitrification s’effondrent complètement, et les taux d’élimination des bactéries hétérotrophes diminuent de moitié. Il devient alors impossible de réduire efficacement la DBO et la DCO sans recourir à des bactéries spécialisées tolérantes au sel ou à une dilution soigneuse.
Impact des équipements en amont
Le volume important des eaux usées aggrave encore ces défis chimiques. Les équipements plus anciens présentent souvent des niveaux élevés consommation d'eau d'une machine de teinture, générant d’immenses volumes d’effluents dilués mais hautement toxiques. La modernisation vers des équipements de pointe, proposés par des fabricants comme SutexMach, permet de réduire la consommation totale d’eau. En diminuant le volume d’effluent entrant, les polluants se concentrent légèrement, ce qui améliore l’efficacité des dosages chimiques et des étapes de traitement biologique en aval.
L’architecture d’une station de traitement des effluents de teinture en quatre étapes
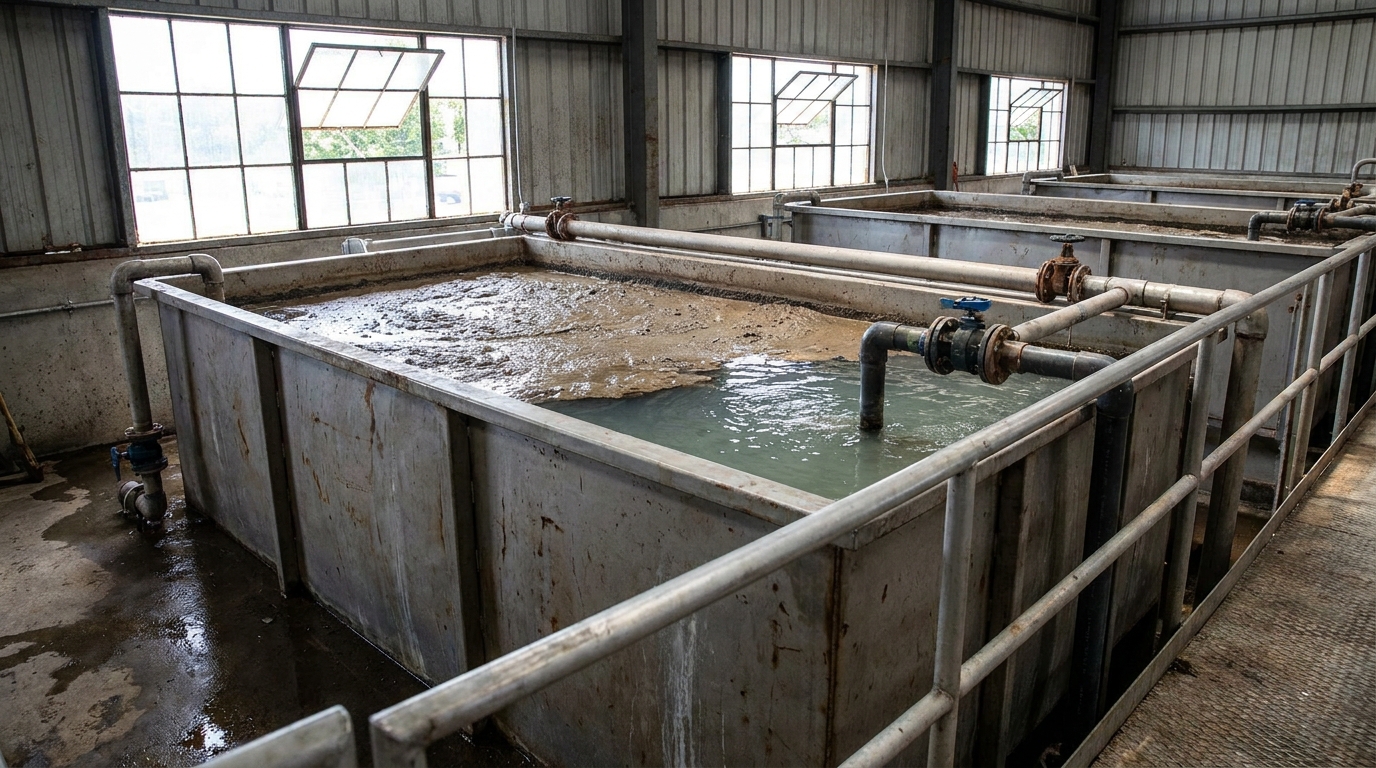
Une station de traitement fiable des effluents de teinture repose sur une architecture séquentielle permettant de décomposer méthodiquement les polluants complexes. Le procédé standard comprend quatre étapes opérationnelles distinctes :
- Prétraitement comprenant le tamisage physique et l’équilibre chimique.
- Traitement primaire visant la séparation physico-chimique.
- Traitement secondaire destiné à la dégradation biologique.
- Traitement tertiaire pour le polissage chimique final.
Prétraitement : tamisage et équilibre
Le tamisage initial élimine les gros débris physiques. L’utilisation d’un barreau rotatif avec une ouverture de 5 mm ou plus empêche les fibres de tissu libres de boucher les pompes en aval. Ensuite, les eaux usées pénètrent dans le bassin d’équilibre. Comme indiqué, un TRH de 8 à 12 heures permet d’absorber en toute sécurité les variations horaires de la DCO et de la couleur. Les opérateurs doivent également veiller à ajuster le pH entre 6,5 et 7,5 durant cette phase.
Traitement primaire : séparation physico-chimique
L’étape primaire vise à éliminer les solides en suspension et la couleur initiale. La flottation par air dissous (DAF) s’avère particulièrement efficace dans ce contexte. Le système est généralement dosé avec 50 à 150 mg/L de chlorure de polyaluminium (PAC) et d’un floculant anionique. Cette combinaison chimique force les particules à flotter, facilitant leur élimination mécanique. Une unité DAF correctement réglée peut retirer 60 à 80% de solides en suspension totaux (TSS) et réduire significativement la DCO et la couleur initiales. Cette étape physico-chimique protège les bactéries en aval et maintient propres les membranes de filtration futures.
Traitement secondaire : dégradation biologique
L’eau clarifiée est ensuite acheminée vers le traitement biologique. Les systèmes anaérobies, tels que les réacteurs à lit de boues ascendantes (UASB) ou à circulation interne (IC), sont couramment utilisés et nécessitent un TRH de 24 à 48 heures. Les bactéries anaérobies décomposent lentement les molécules complexes de colorants en composés plus simples. Toutefois, les traitements biologiques autonomes peinent à respecter les seuils stricts de couleur, comme la limite de 400 Hazen. Les colorants synthétiques complexes — notamment les azoïques, anthraquinones et phtalocyanines — résistent fortement à la biodégradation aérobie. Les systèmes biologiques seuls ne permettent pas d’assurer la conformité réglementaire complète.
Traitement tertiaire : polissage avancé
Le polissage tertiaire élimine les composés organiques tenaces qui ont survécu à la dégradation biologique. Les procédés d’oxydation avancée (AOP) constituent la solution la plus fiable pour cette étape. Parmi les méthodes courantes figurent l’oxydation Fenton ou l’ozonation combinée à l’eau oxygénée (O₃/H₂O₂). Ces réactions chimiques puissantes fragmentent les derniers composés organiques réfractaires, assurant ainsi l’élimination finale de la couleur nécessaire pour un rejet sûr ou un recyclage ultérieur.
Vers des systèmes textiles à zéro rejet liquide et à la réutilisation de l’eau
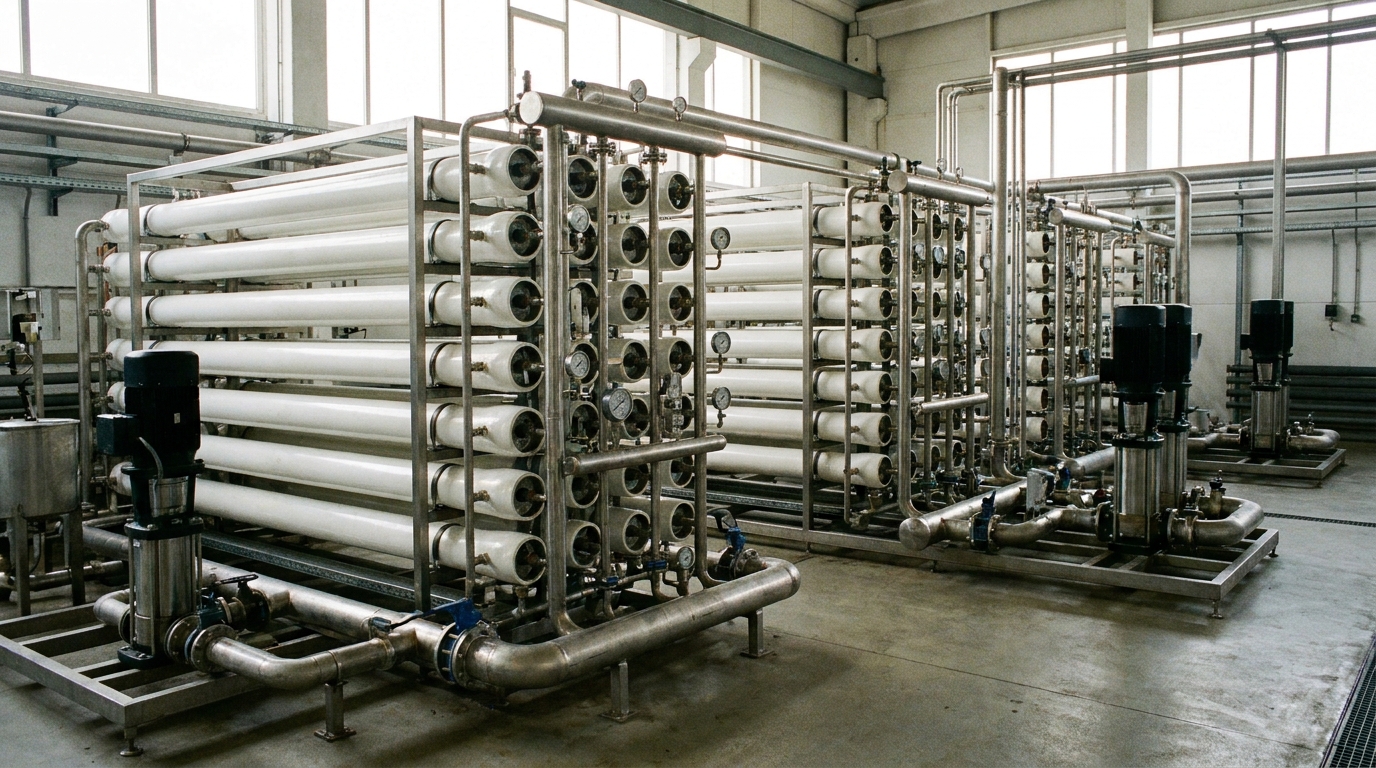
Les marques de mode imposent désormais des exigences environnementales strictes à leurs fournisseurs. Parallèlement, les coûts municipaux de l’eau douce et les redevances liées au rejet continuent d’augmenter. Cette double pression financière et réglementaire incite les usines à adopter un recyclage fermé de l’eau.
Comparaison des technologies de récupération de l’eau
Le traitement biologique traditionnel seul ne suffit pas à soutenir une réutilisation intensive de l’eau, offrant généralement seulement 30 à 50% de récupération. La mise à niveau vers des technologies avancées de filtration membranaire modifie radicalement ce résultat. Les installations intégrant des configurations MBR et RO pour le recyclage de l’eau textile peuvent atteindre 70 à 90% de récupération. Associer un bioréacteur à membrane (MBR) à l’osmose inverse (RO) assure une purification supérieure pour l’usine.
Capacités de polissage par RO
Les systèmes RO appliqués aux textiles fonctionnent généralement avec un taux de récupération de 65 à 75%. Ces membranes éliminent efficacement les sels dissous lourds restants après la teinture. La concentration totale de solides dissous (TDS) de l’effluent oscille souvent entre 5 000 et 15 000 mg/L. Le polissage par RO réduit cette concentration extrême jusqu’à moins de 500 mg/L. L’eau purifiée obtenue est parfaitement adaptée à une réutilisation directe dans les bains de teinture sensibles.
Gestion des risques d’accumulation de sel
Les systèmes en boucle fermée sont exposés à un risque grave d’accumulation interne de sel. Toute installation textile à zéro rejet liquide doit gérer activement cette menace chimique en mettant en place un débit de concentré RO de 10 à 20%. L’absence de purge de ce concentré entraîne rapidement la défaillance du système. La conductivité de l’alimentation dépasse rapidement 8 000 µS/cm en quelques semaines. Cette salinité extrême fait chuter les taux de récupération par RO et endommage durablement les membranes. La gestion adéquate des boues concentrées résultantes exige une séparation mécanique efficace. L’utilisation d’une machine d’essorage textile permet de préparer ces déchets finaux pour un élimination sûre.
Intégration du traitement avec des machines textiles haute efficacité
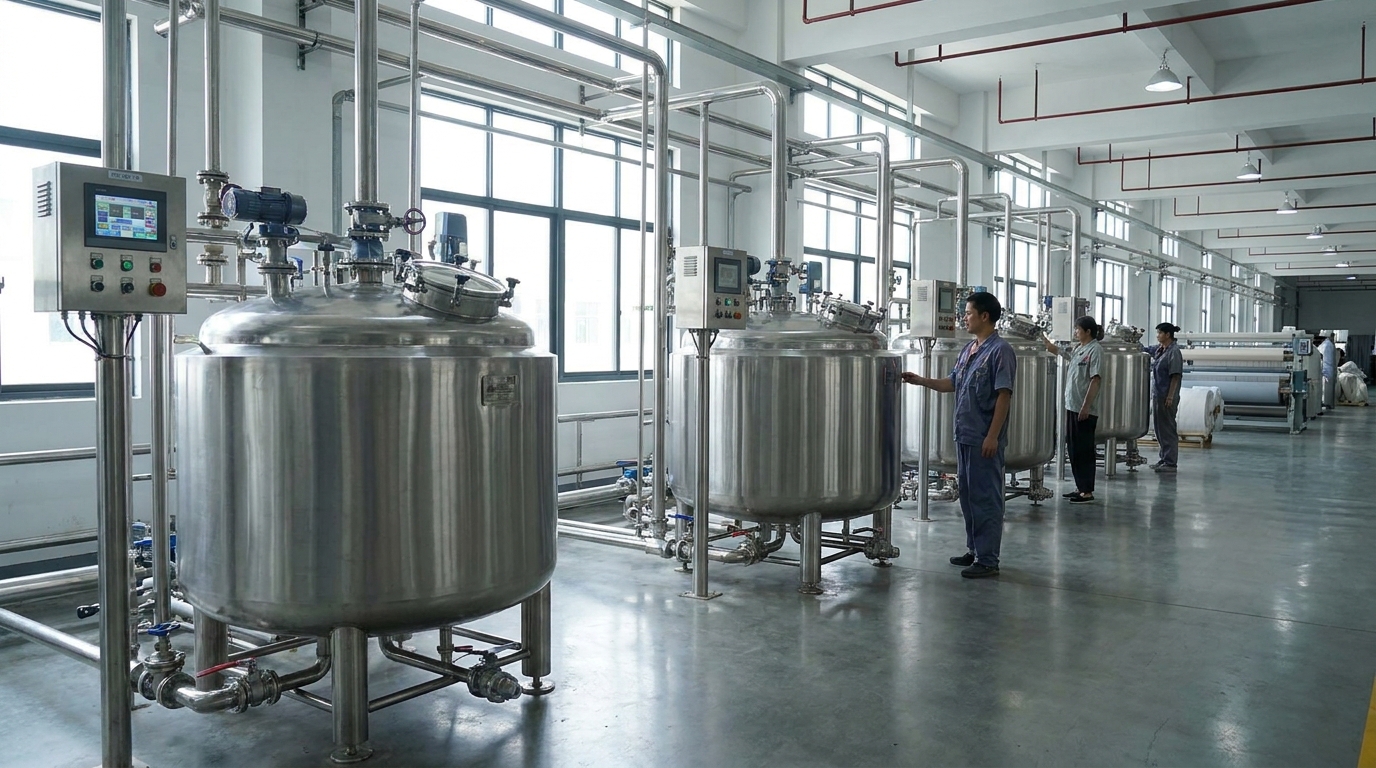
Réduction à la source sur le lieu de production
Une gestion efficace des eaux usées commence bien avant que les effluents n’atteignent la station de traitement. La réduction à la source minimise le volume initial d’eau et de produits chimiques utilisés, allégeant directement la charge pesant sur les bassins d’équilibre et les réacteurs biologiques en aval. Les usines devraient faire de la réduction à la source une stratégie prioritaire avant d’accroître leur capacité de traitement chimique.
Optimisation des équipements de teinture et d’essorage
Upgrading outdated production equipment is a practical step for modern mills. SutexMach brings over 30 years of experience to this challenge. Founded in 1985 and affiliated with Jiangsu SoHo Honry Import & Export Co., Ltd., we manufacture intelligent textile machinery designed to optimize resource use.
Modern dyeing machines utilize ultra-low liquor ratios, drastically cutting initial freshwater intake and reducing the total volume of chemical discharge. Following the dyeing process, highly efficient dewatering equipment extracts maximum moisture from the fabric. Removing more water mechanically prevents heavy chemical carryover into subsequent finishing stages.
Achieving Holistic Plant Efficiency
Lowering effluent volume is just one part of holistic plant efficiency. Optimizing downstream finishing processes works hand-in-hand with your wastewater strategy. Upgrading machinery like sueding, calendering, and stenter machines ensures smoother production flows. Efficient mechanical moisture extraction also reduces the thermal load required later. Facility managers looking to optimize these finishing stages should explore how to reduce energy costs in textile drying. Combining intelligent machinery with robust wastewater treatment lowers overall operational expenses and helps facilities consistently meet strict global environmental mandates.
Frequently Asked Questions About Textile Wastewater Treatment
Why do biological treatment systems fail in dyeing mills?
Biological systems often fail due to high salt levels. Dyeing processes can push wastewater salinity between 1.5% and 6%. When salinity exceeds 2%, the biological treatment process breaks down, causing helpful bacteria to die off and nitrification processes to collapse. Mills must carefully manage salt levels through dilution or use specialized salt-tolerant bacteria to prevent this failure.
What happens if I don’t use a bleed stream in a closed-loop recycling system?
Failing to use a 10 to 20% concentrate bleed stream causes heavy dissolved salts to build up inside the closed loop. Feed conductivity can quickly spike past 8,000 µS/cm in just a few weeks. This extreme salt concentration causes Reverse Osmosis (RO) recovery rates to collapse and permanently damages filtration membranes. Bleeding off this concentrate and managing the resulting sludge is essential.
Can biological treatment alone remove all the color from textile effluent?
No, standalone biological treatment cannot meet strict color discharge limits. Complex synthetic dyes, such as azo, anthraquinone, and phthalocyanine dyes, strongly resist breakdown by bacteria. While biological reactors reduce some pollutants, they consistently fail to reach strict color ceilings like a 400 Hazen limit. Facilities must add a tertiary polishing step, such as Advanced Oxidation Processes (AOP), to destroy the remaining stubborn color molecules.
How much chemical dosing does a Dissolved Air Flotation (DAF) unit need?
A properly tuned DAF unit in a textile mill is typically dosed with 50 to 150 mg/L of polyaluminum chloride (PAC) along with an anionic flocculant. This chemical combination forces suspended solids and initial color particles to clump together and float to the surface. This primary treatment step removes 60 to 80% of Total Suspended Solids (TSS).
How does upgrading textile machinery help with wastewater management?
Upgrading to modern equipment reduces the total volume of wastewater generated on the production floor. Intelligent dyeing machines use ultra-low liquor ratios, which drastically cuts initial freshwater intake and chemical discharge. Highly efficient dewatering equipment also extracts more moisture from fabrics, preventing heavy chemical carryover. Shrinking the overall effluent volume lowers the burden on the treatment plant and makes downstream chemical dosing more efficient.
Conclusion
A robust four-stage treatment architecture is vital for managing salinity and stubborn organics in dyeing effluent. Upgrading to advanced recycling like MBR and RO ensures environmental compliance and helps secure contracts with eco-conscious fashion brands. Effective wastewater management starts at the source.
- Audit your current equalization and biological treatment stages.
- Evaluate MBR and RO systems for closed-loop water reuse.
- Upgrade to a modern SutexMach machine à teindre to reduce initial water consumption.