

 Spanish
 English
 Hungarian
 Indonesian
 Bulgarian
 Turkish
 Polish
 Russian
 Portuguese
 Korean
 French


Comprender las características y los desafíos del efluente de teñido
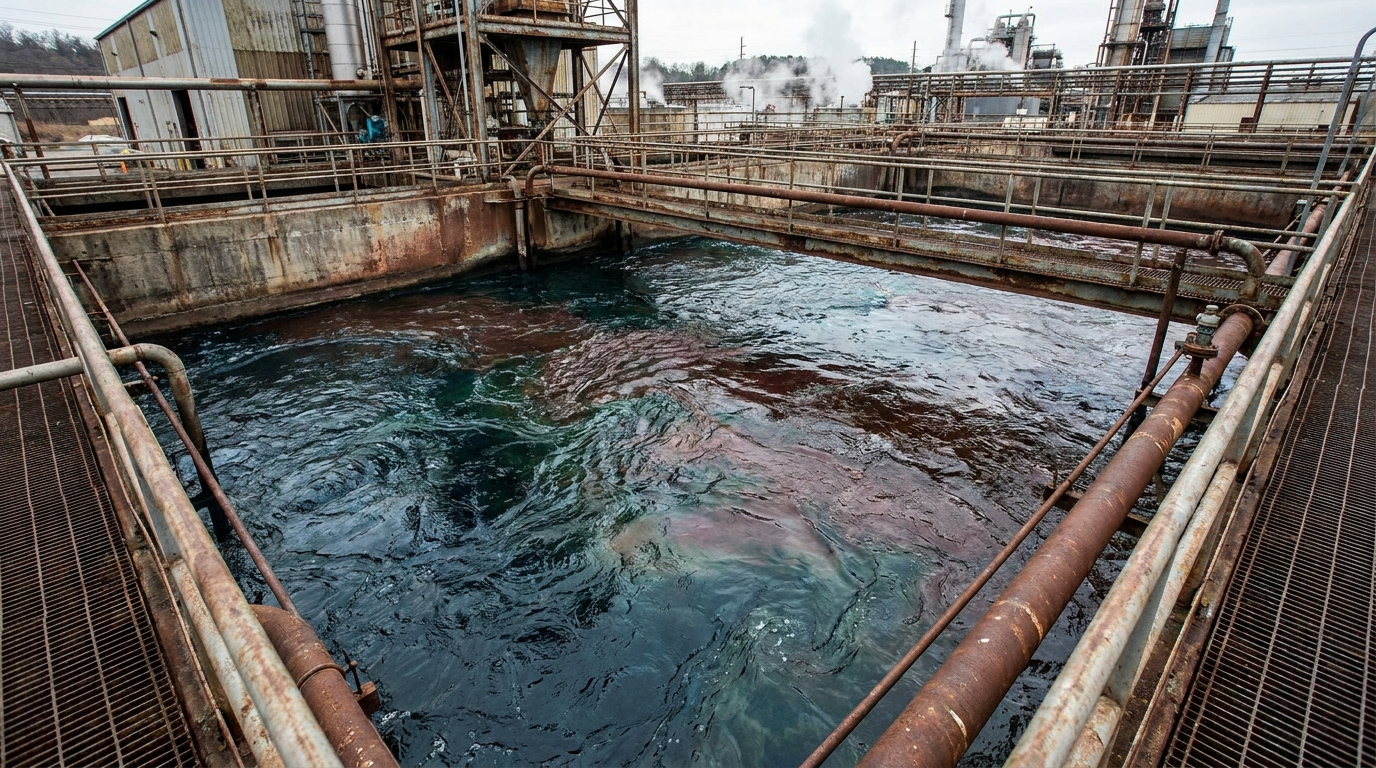
Las aguas residuales de estampado y teñido textil contienen altas concentraciones de compuestos orgánicos refractarios. Los parámetros básicos del efluente de teñido sin tratar revelan por qué requiere un tratamiento robusto.
Parámetros típicos del efluente
El efluente textil sin tratar presenta desafíos químicos y físicos extremos. La siguiente tabla muestra las mediciones básicas estándar para las aguas residuales de teñido.
| Parámetro | Alcance típico |
|---|---|
| Demanda Química de Oxígeno (DQO) | 800–3.000 mg/L |
| Demanda Biológica de Oxígeno (DBO) | 200–800 mg/L |
| Color | 500–5.000 Pt-Co (Hazen) |
| Sólidos Suspendidos Totales (SST) | 200–700 mg/L |
| Sólidos Disueltos Totales (SDT) | 5.000–15.000 mg/L |
| Nivel de pH | 8–11 |
| Temperatura | 30–60 °C |
| Salinidad | 1,5–6% |
Fluctuaciones entre lotes
La composición del efluente en una fábrica textil rara vez permanece constante. Las fábricas suelen alternar entre tintes reactivos, dispersos y de baño durante sus operaciones diarias. Cada tipo de tinte requiere diferentes productos químicos, sales y temperaturas de fijación, lo que genera variaciones horarias extremas en el flujo de aguas residuales. La Demanda Química de Oxígeno (DQO) y los niveles de color pueden aumentar entre dos y cuatro veces en un solo turno. Por ello, se necesitan tanques de equalización con tiempos de retención hidráulica (TRH) de 8 a 12 horas para suavizar estas fluctuaciones químicas antes de que el agua llegue a las etapas posteriores de tratamiento.
La amenaza de la salinidad
Un alto contenido de sales constituye una vulnerabilidad importante para los sistemas de tratamiento biológico. Los procesos de teñido suelen elevar la salinidad de las aguas residuales entre 1,5% y 6%. Cuando los niveles de salinidad superan 2%, los sistemas de tratamiento biológico frecuentemente fallan. Los procesos de nitrificación colapsan completamente a este umbral específico, y las tasas de eliminación de bacterias heterotróficas se reducen a la mitad. Esto hace imposible reducir eficazmente la DBO y la DQO sin contar con bacterias especializadas tolerantes a la sal o mediante una cuidadosa dilución.
Impacto de los equipos situados aguas arriba
El gran volumen de aguas residuales agrava aún más estos desafíos químicos. Los equipos más antiguos suelen tener altos consumo de agua de la máquina de teñido, generando enormes volúmenes de efluente diluido pero altamente tóxico. Modernizar a equipos de última generación de fabricantes como SutexMach reduce el consumo total de agua. Al disminuir el volumen del efluente entrante, los contaminantes se concentran ligeramente, lo que mejora la eficiencia de la dosificación química y de las etapas de tratamiento biológico aguas abajo.
Arquitectura de la planta de tratamiento de efluentes de teñido en cuatro etapas
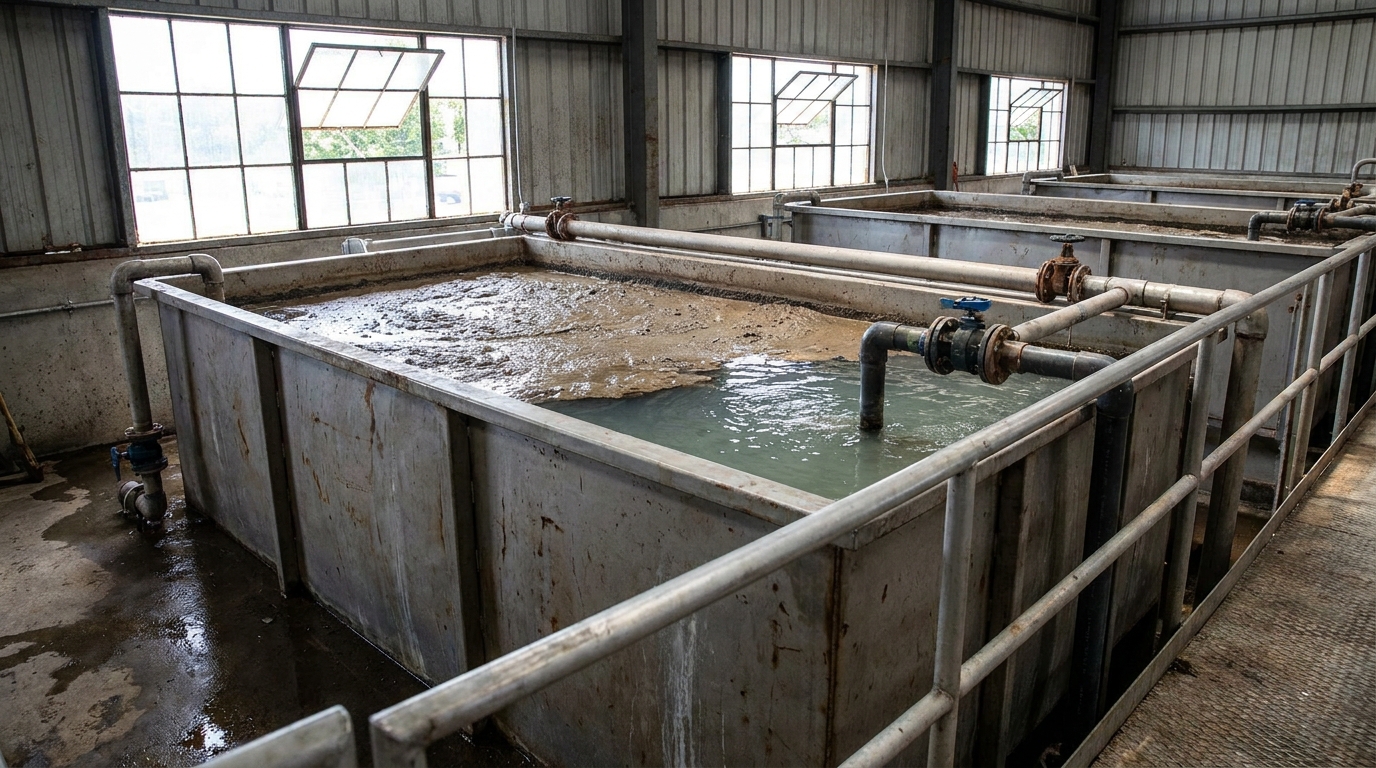
Una planta de tratamiento de efluentes de teñido confiable depende de una arquitectura secuencial para descomponer sistemáticamente los contaminantes complejos. El proceso estándar requiere cuatro etapas operativas distintas:
- Pretratamiento para la criba física y la equalización química.
- Tratamiento primario para la separación físico‑química.
- Tratamiento secundario para la degradación biológica.
- Tratamiento terciario para el pulido químico final.
Pretratamiento: criba y equalización
La criba inicial elimina los grandes residuos físicos. Utilizando una rejilla rotatoria con una apertura de 5 mm o superior, se evita que las fibras sueltas de tela obstruyan las bombas aguas abajo. A continuación, el efluente ingresa al tanque de equalización. Como se mencionó, el TRH de 8 a 12 horas absorbe de manera segura las variaciones horarias de la DQO y del color. Los operadores también deben ajustar el pH entre 6,5 y 7,5 durante esta etapa.
Tratamiento primario: separación físico‑química
La etapa primaria se centra en eliminar los sólidos suspendidos y el color inicial. La Flotación por Aire Disuelto (DAF) resulta muy eficaz en este punto. El sistema suele dosificarse con 50 a 150 mg/L de policloruro de aluminio (PAC) y un floculante aniónico. Esta combinación química hace que las partículas floten, facilitando su remoción mecánica. Una unidad DAF correctamente ajustada elimina entre 60 y 80% de Sólidos Suspendidos Totales (SST) y reduce significativamente la DQO y el color inicial. Este paso físico‑químico protege a las bacterias aguas abajo y mantiene limpias las membranas de filtración futuras.
Tratamiento secundario: degradación biológica
El agua clarificada pasa entonces al tratamiento biológico. Los sistemas anaerobios, como los reactores de Lecho de Lodos Anaerobios de Flujo Ascendente (UASB) o de Circulación Interna (IC), son estándar y requieren un TRH de 24 a 48 horas. Las bacterias anaerobias descomponen lentamente las moléculas complejas de los tintes en compuestos más sencillos. Sin embargo, los tratamientos biológicos independientes no logran cumplir con los estrictos límites de color, como el tope de 400 Hazen. Los tintes sintéticos complejos —incluidos los comunes azo, antraquinona y ftalocianina— resisten fuertemente la biodegradación aeróbica. Los sistemas biológicos por sí solos no alcanzan el cumplimiento total de las normativas.
Tratamiento terciario: pulido avanzado
El pulido terciario elimina los orgánicos persistentes que sobreviven a la degradación biológica. Los Procesos de Oxidación Avanzada (POA) son la solución más confiable para esta etapa. Entre los métodos más utilizados figuran la oxidación Fenton o la combinación de ozono con peróxido de hidrógeno (O₃/H₂O₂). Estas intensas reacciones químicas descomponen los orgánicos refractarios restantes, logrando la eliminación definitiva del color requerida para una descarga segura o para un posterior reciclaje.
Lograr sistemas textiles de cero descarga líquida y reutilización del agua
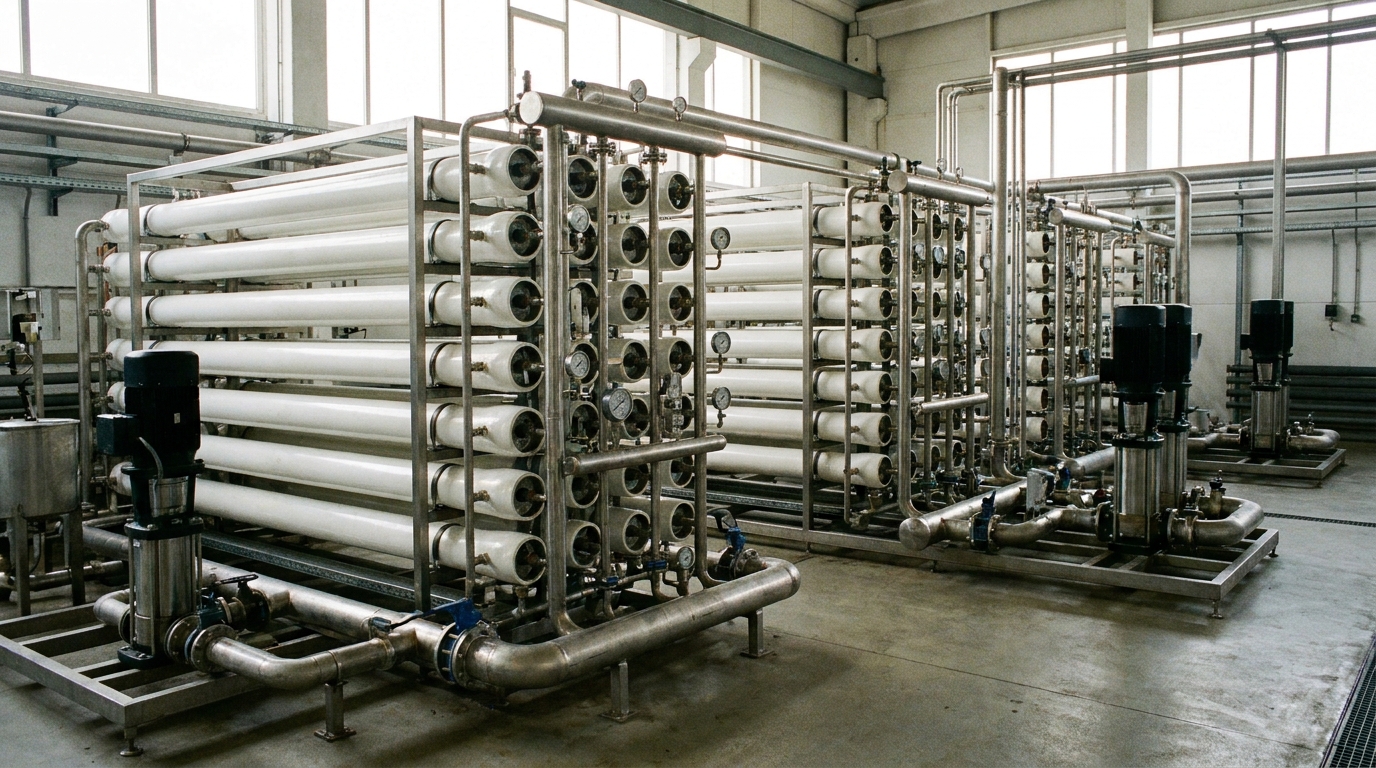
Las marcas de moda ahora imponen estrictos requisitos ambientales a sus proveedores. Al mismo tiempo, los costos municipales del agua potable y las tarifas por vertido siguen aumentando. Esta presión financiera y regulatoria empuja a las fábricas hacia el reciclaje cerrado del agua.
Comparación de tecnologías de recuperación de agua
El tratamiento biológico tradicional por sí solo no permite una alta reutilización del agua; suele ofrecer apenas entre 30 y 50% de recuperación. Modernizar a tecnologías avanzadas de filtración por membrana cambia radicalmente este resultado. Las instalaciones que emplean configuraciones MBR y RO para el reciclaje de agua textil pueden alcanzar entre 70 y 90% de recuperación. Combinar un Reactor de Bioreactor de Membrana (MBR) con Ósmosis Inversa (RO) proporciona una purificación superior para la fábrica.
Capacidades de pulido por RO
Los sistemas RO en aplicaciones textiles suelen operar con una recuperación del 65 al 75%. Estas membranas eliminan eficazmente las pesadas sales disueltas que quedan tras el teñido. El Total de Sólidos Disueltos (SDT) del efluente suele oscilar entre 5.000 y 15.000 mg/L. El pulido por RO reduce esta concentración extrema de SDT hasta menos de 500 mg/L. El agua purificada resultante es perfectamente adecuada para su reutilización directa en baños de teñido sensibles.
Gestión de los riesgos de acumulación de sal
Los sistemas de ciclo cerrado enfrentan un grave riesgo de acumulación interna de sal. Cualquier instalación textil de cero descarga líquida debe gestionar activamente esta amenaza química implementando un flujo de sangrado del concentrado RO de 10 a 20%. No realizar este sangrado provoca un fallo rápido del sistema. La conductividad del agua de alimentación se disparará rápidamente, superando los 8.000 µS/cm en cuestión de semanas. Esta salinidad extrema hace colapsar las tasas de recuperación del RO y daña permanentemente las membranas. Para manejar adecuadamente el lodo concentrado resultante, es necesario realizar una separación mecánica eficiente. Utilizar una confiable máquina de deshidratación textil ayuda a preparar este residuo final para su disposición segura.
Integración del tratamiento con maquinaria textil de alta eficiencia
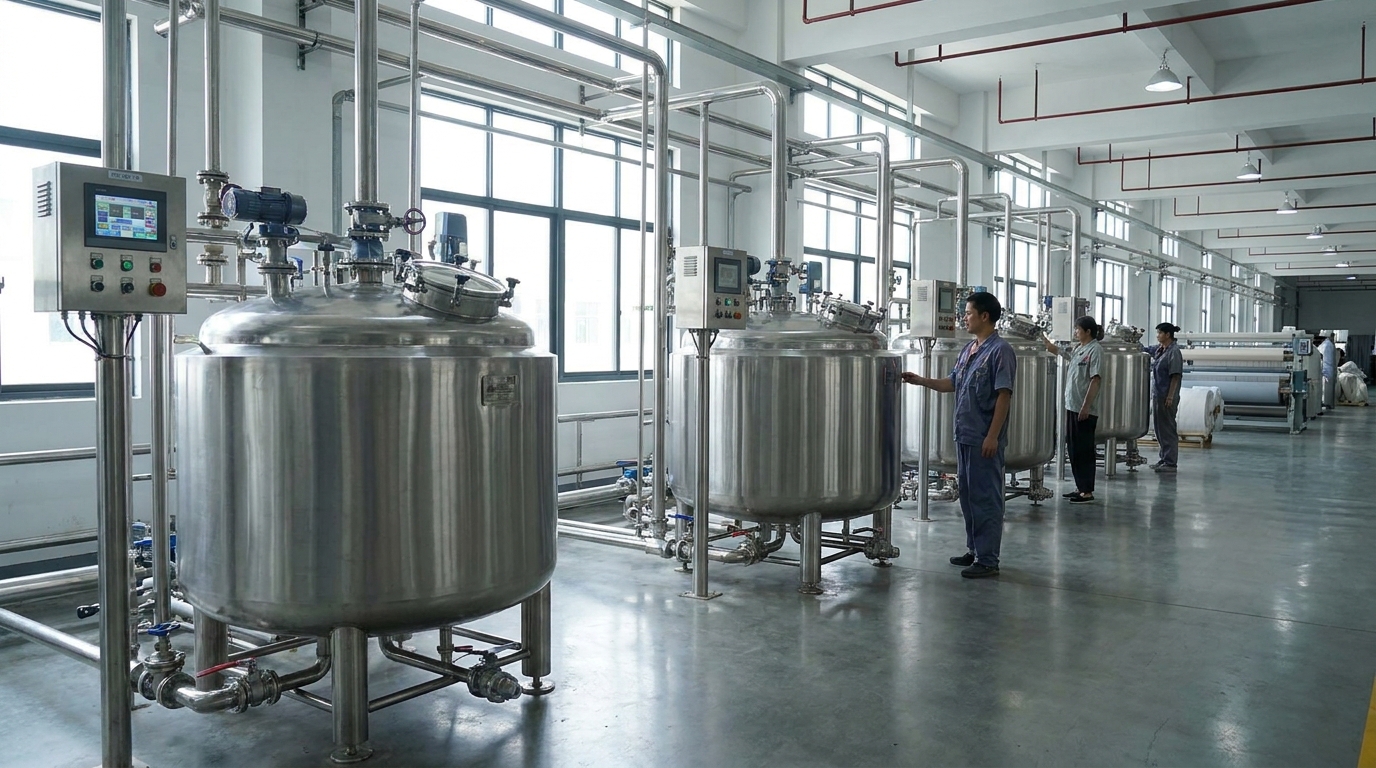
Reducción en la fuente en la línea de producción
Una gestión eficaz de las aguas residuales comienza antes de que el efluente llegue a la planta de tratamiento. La reducción en la fuente minimiza el volumen inicial de agua y productos químicos empleados, disminuyendo directamente la carga sobre los tanques de equalización y los reactores biológicos aguas abajo. Las fábricas deberían adoptar la reducción en la fuente como estrategia principal antes de ampliar la capacidad de tratamiento químico.
Optimización de los equipos de teñido y deshidratación
Actualizar el equipo de producción obsoleto es una medida práctica para las fábricas textiles modernas. SutexMach aporta más de 30 años de experiencia a este desafío. Fundada en 1985 y afiliada a Jiangsu SoHo Honry Import & Export Co., Ltd., fabricamos maquinaria textil inteligente diseñada para optimizar el uso de los recursos.
Las máquinas de teñido modernas utilizan relaciones de licor ultrabajas, lo que reduce drásticamente la ingesta inicial de agua dulce y disminuye el volumen total de descargas químicas. Tras el proceso de teñido, equipos de deshidratación altamente eficientes extraen la máxima cantidad de humedad de la tela. Al eliminar más agua de forma mecánica, se evita que se transfieran grandes cantidades de productos químicos a las etapas posteriores de acabado.
Lograr la eficiencia integral de la planta
Reducir el volumen de efluentes es solo una parte de la eficiencia integral de la planta. Optimizar los procesos de acabado posteriores va de la mano con su estrategia de tratamiento de aguas residuales. Modernizar maquinaria como las máquinas de suavizado, calandrado y estenters garantiza flujos de producción más fluidos. La extracción eficiente de humedad mediante métodos mecánicos también reduce la carga térmica necesaria en etapas posteriores. Los responsables de instalaciones que buscan optimizar estas etapas de acabado deberían explorar cómo reducir los costos energéticos en el secado textil. Combinar maquinaria inteligente con un tratamiento robusto de aguas residuales disminuye los gastos operativos totales y ayuda a las instalaciones a cumplir de manera constante con estrictos requisitos ambientales globales.
Preguntas frecuentes sobre el tratamiento de aguas residuales textiles
¿Por qué fallan los sistemas de tratamiento biológico en las fábricas de teñido?
Los sistemas biológicos suelen fallar debido a los altos niveles de salinidad. Los procesos de teñido pueden elevar la salinidad de las aguas residuales entre 1,5% y 6%. Cuando la salinidad supera los 2%, el proceso de tratamiento biológico se descompone, provocando la muerte de las bacterias beneficiosas y el colapso de los procesos de nitrificación. Las fábricas deben gestionar cuidadosamente los niveles de salinidad mediante la dilución o utilizando bacterias especializadas tolerantes a la sal para prevenir este fallo.
¿Qué ocurre si no utilizo una corriente de purga en un sistema de reciclaje de circuito cerrado?
No utilizar una corriente de purga concentrada del 10 al 20% provoca la acumulación de sales disueltas en el interior del circuito cerrado. La conductividad del agua de alimentación puede aumentar rápidamente hasta superar los 8.000 µS/cm en tan solo unas semanas. Esta concentración extrema de sales hace que las tasas de recuperación de la ósmosis inversa (RO) se desplomen y dañe permanentemente las membranas de filtración. Es esencial realizar esta purga del concentrado y gestionar el lodo resultante.
¿Puede el tratamiento biológico por sí solo eliminar todo el color de los efluentes textiles?
No, el tratamiento biológico independiente no puede cumplir con los estrictos límites de descarga de color. Los tintes sintéticos complejos, como los azo, antraquinona y ftalocianina, resisten fuertemente la degradación por parte de las bacterias. Aunque los reactores biológicos reducen algunos contaminantes, no logran alcanzar los estrictos límites de color, como el de 400 Hazen. Las instalaciones deben añadir una etapa terciaria de polimento, como los Procesos Avanzados de Oxidación (AOP), para destruir las moléculas de color persistentes restantes.
¿Cuánta dosis de producto químico necesita una unidad de Flotación por Aire Disuelto (DAF)?
Una unidad DAF correctamente ajustada en una fábrica textil suele recibir una dosis de 50 a 150 mg/L de policloruro de aluminio (PAC) junto con un floculante aniónico. Esta combinación química hace que los sólidos suspendidos y las partículas iniciales de color se agrupen y floten hacia la superficie. Este paso primario de tratamiento elimina entre el 60 y el 80% de Sólidos Totales en Suspensión (TSS).
¿Cómo ayuda la actualización del equipo textil a la gestión de aguas residuales?
La modernización del equipo reduce el volumen total de aguas residuales generadas en la línea de producción. Las máquinas de teñido inteligentes emplean relaciones de licor ultrabajas, lo que disminuye drásticamente la ingesta inicial de agua dulce y las descargas químicas. Además, equipos de deshidratación altamente eficientes extraen mayor cantidad de humedad de las telas, evitando así la transferencia de grandes cantidades de productos químicos. Al reducir el volumen total de efluentes, se disminuye la carga sobre la planta de tratamiento y se hace más eficiente la dosificación de productos químicos en etapas posteriores.
Conclusión
Una arquitectura robusta de tratamiento en cuatro etapas es fundamental para gestionar la salinidad y los orgánicos difíciles de eliminar en los efluentes de teñido. Actualizar a tecnologías avanzadas de reciclaje, como MBR y RO, asegura el cumplimiento ambiental y facilita la obtención de contratos con marcas de moda conscientes del medio ambiente. Una gestión eficaz de las aguas residuales comienza en la fuente.
- Audite sus etapas actuales de equalización y tratamiento biológico.
- Evalúe los sistemas MBR y RO para la reutilización del agua en circuito cerrado.
- Actualice a una solución moderna de SutexMach máquina de teñir para reducir el consumo inicial de agua.