

 Indonesian
 English
 Hungarian
 Bulgarian
 Turkish
 Polish
 Russian
 Spanish
 Portuguese
 Korean
 French


Memahami Karakteristik dan Tantangan Effluent Pewarnaan
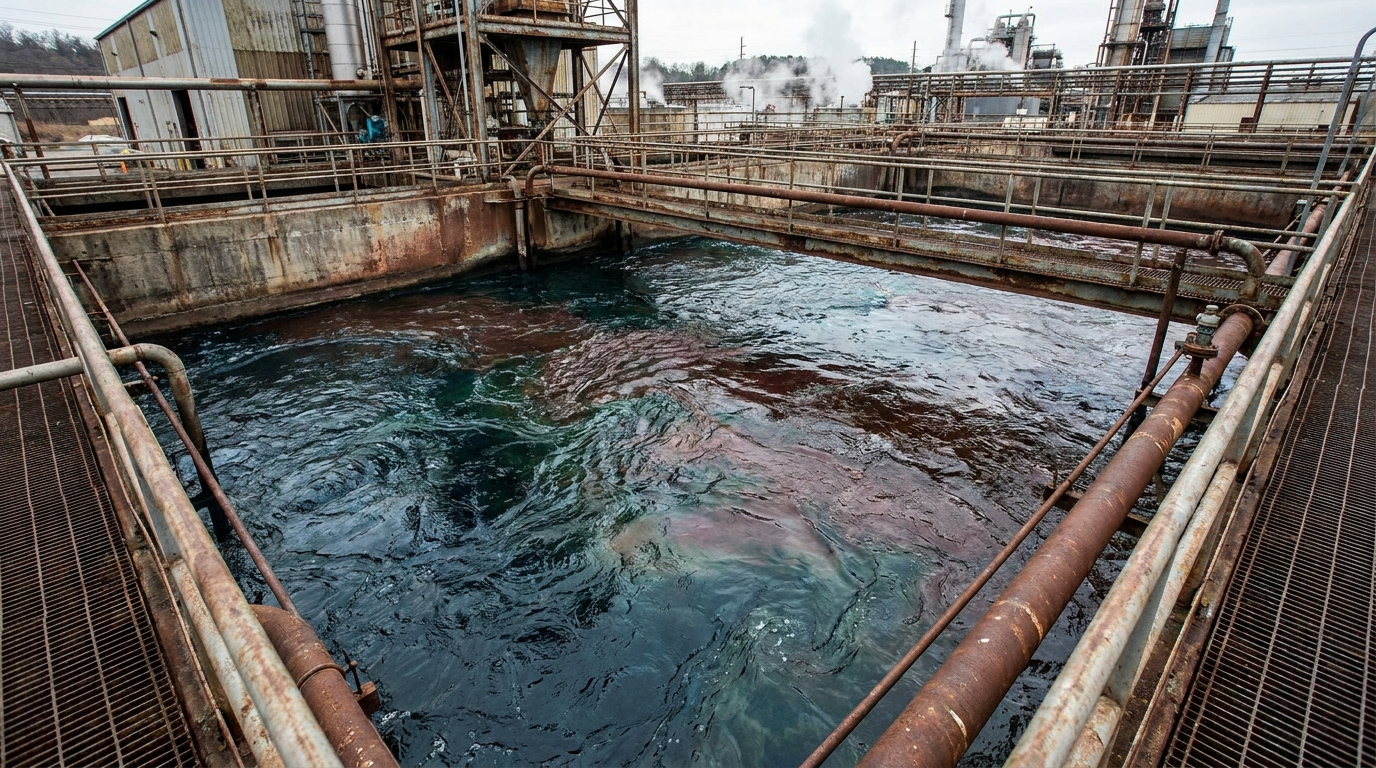
Air limbah pencetakan dan pewarnaan tekstil mengandung konsentrasi tinggi zat organik refraktori. Parameter dasar effluent pewarnaan yang belum diolah menunjukkan mengapa pengolahan yang kuat diperlukan.
Parameter Influent Umum
Effluent tekstil yang belum diolah menimbulkan tantangan kimia dan fisik yang ekstrem. Tabel berikut memperlihatkan ukuran parameter dasar standar untuk air limbah pewarnaan.
| Parameter | Kisaran Khas |
|---|---|
| Kebutuhan Oksigen Kimiawi (COD) | 800–3.000 mg/L |
| Kebutuhan Oksigen Biologis (BOD) | 200–800 mg/L |
| Warna | 500–5.000 Pt-Co (Hazen) |
| Total Padatan Tersuspensi (TSS) | 200–700 mg/L |
| Total Padatan Terlarut (TDS) | 5.000–15.000 mg/L |
| Tingkat pH | 8–11 |
| Suhu | 30–60°C |
| Salinitas | 1,5–6% |
Fluktuasi Antara Batch
Komposisi effluent di pabrik tekstil jarang tetap konstan. Pabrik sering berganti antara pewarna reaktif, disperse, dan vat selama operasi harian. Setiap kelas pewarna memerlukan bahan kimia, garam, dan suhu fiksasi yang berbeda, sehingga menciptakan variasi jaman yang ekstrem dalam aliran air limbah. Kebutuhan Oksigen Kimiawi (COD) dan tingkat warna dapat melonjak dua hingga empat kali lipat hanya dalam satu shift. Kolam pemerataan dengan waktu tinggal hidraulik (HRT) 8 hingga 12 jam diperlukan untuk meredam fluktuasi kimia ini sebelum air masuk ke tahap pengolahan hilir.
Ancaman Salinitas
Kandungan garam yang tinggi merupakan kerentanan utama bagi sistem pengolahan biologis. Proses pewarnaan sering meningkatkan salinitas air limbah hingga 1,5% hingga 6%. Ketika kadar salinitas melebihi 2%, sistem pengolahan biologis sering gagal. Proses nitrifikasi sepenuhnya runtuh pada ambang batas tersebut, sementara tingkat penghilangan bakteri heterotrofik berkurang separuh. Hal ini membuat pengurangan BOD dan COD secara efektif menjadi mustahil tanpa bakteri khusus yang tahan garam atau dilakukan pengenceran yang cermat.
Dampak Mesin Hulu
Volume air limbah yang sangat besar semakin memperumit tantangan kimia ini. Peralatan lama sering memiliki konsumsi air mesin pencelupan, menghasilkan volume besar effluent yang telah diencerkan namun sangat beracun. Meningkatkan ke peralatan modern dari produsen seperti SutexMach dapat mengurangi total penggunaan air. Penurunan volume influent sedikit memusatkan polutan, sehingga meningkatkan efisiensi dosis bahan kimia dan tahap pengolahan biologis di hilir.
Arsitektur Pabrik Pengolahan Effluent Pewarnaan Empat Tahap
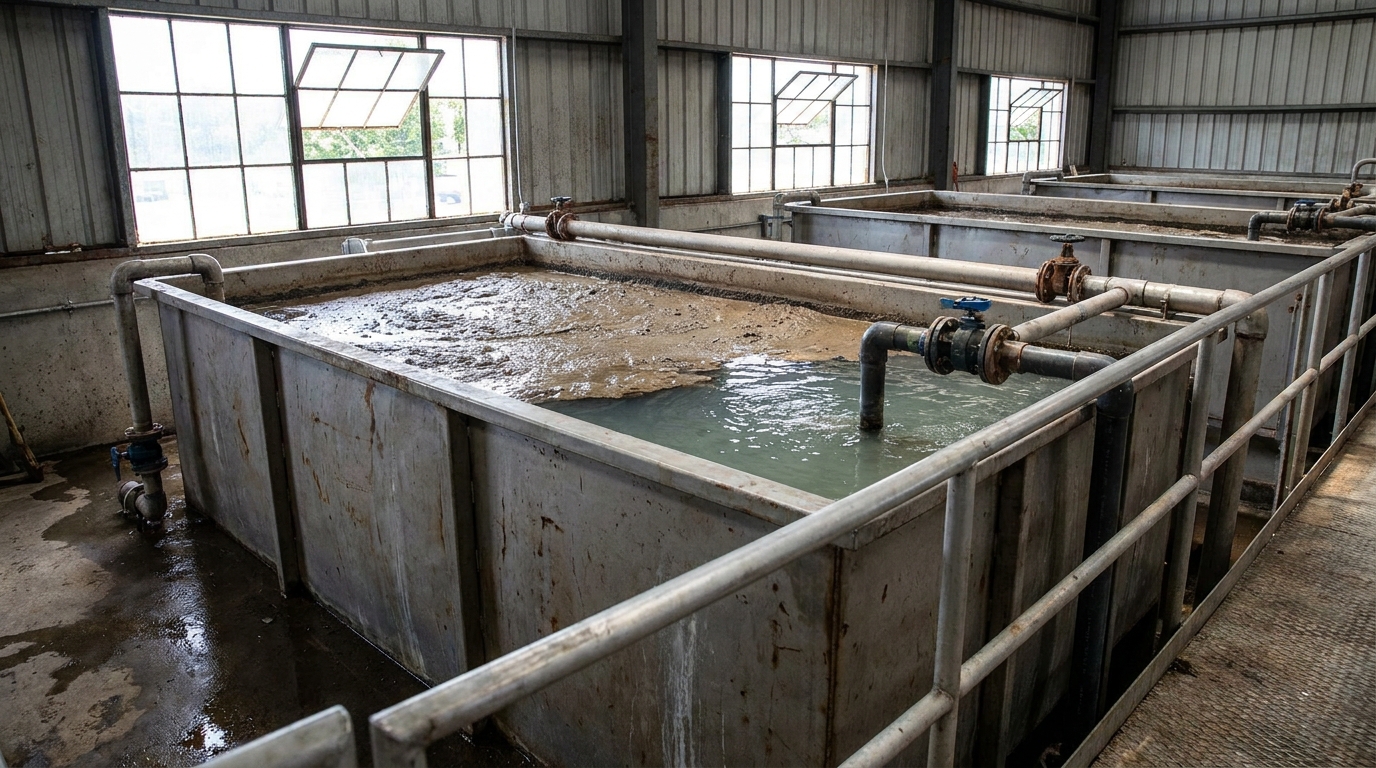
Sebuah pabrik pengolahan effluent pewarnaan yang andal mengandalkan arsitektur berurutan untuk secara sistematis menguraikan polutan kompleks. Proses standar memerlukan empat tahap operasional yang berbeda:
- Pretreatment untuk penyaringan fisik dan pemerataan kimia.
- Pengolahan primer untuk pemisahan fisiko-kimia.
- Pengolahan sekunder untuk penguraian biologis.
- Pengolahan tersier untuk pemolesan kimia akhir.
Pretreatment: Penyaringan dan Pemerataan
Penyaringan awal menghilangkan sampah fisik besar. Menggunakan saringan bar putar dengan celah 5 mm atau lebih besar mencegah serat kain longgar menyumbat pompa hilir. Selanjutnya, air limbah masuk ke kolam pemerataan. Seperti disebutkan, HRT 8 hingga 12 jam secara aman menyerap fluktuasi jaman dalam COD dan warna. Operator juga sebaiknya melakukan penyesuaian pH pada kisaran 6,5 hingga 7,5 pada tahap ini.
Pengolahan Primer: Pemisahan Fisiko-Kimia
Tahap primer berfokus pada penghilangan padatan tersuspensi dan warna awal. Flotasi Udara Terlarut (DAF) sangat efektif di sini. Sistem biasanya diberi dosis 50 hingga 150 mg/L polialuminium klorida (PAC) dan flokulan anionik. Kombinasi bahan kimia ini membuat partikel mengapung sehingga mudah dihilangkan secara mekanis. Unit DAF yang disetel dengan baik dapat menghilangkan 60 hingga 80% Total Padatan Tersuspensi (TSS) serta secara signifikan menurunkan tingkat COD dan warna awal. Langkah fisiko-kimia ini melindungi bakteri hilir dan menjaga membran filtrasi masa depan tetap bersih.
Pengolahan Sekunder: Penguraian Biologis
Air yang telah jernih kemudian masuk ke pengolahan biologis. Sistem anaerobik seperti Upflow Anaerobic Sludge Blanket (UASB) atau reaktor Internal Circulation (IC) merupakan standar, dengan HRT 24 hingga 48 jam. Bakteri anaerobik secara perlahan menguraikan molekul pewarna kompleks menjadi senyawa yang lebih sederhana. Namun, pengolahan biologis saja secara konsisten gagal memenuhi batas maksimal warna yang ketat, misalnya batas 400 Hazen. Pewarna sintetis kompleks—termasuk azo, antrakuinon, dan ftalosianin—sangat resisten terhadap biodegradasi aerobik. Sistem biologis saja tidak mampu mencapai kepatuhan penuh terhadap regulasi.
Pengolahan Tersier: Pemolesan Lanjutan
Pemolesan tersier menghilangkan zat organik bandel yang bertahan setelah penguraian biologis. Proses Oksidasi Lanjutan (AOP) adalah solusi paling andal untuk tahap ini. Metode umum meliputi oksidasi Fenton atau kombinasi ozon dengan hidrogen peroksida (O₃/H₂O₂). Reaksi kimia intens ini menghancurkan zat organik refraktori yang tersisa, mencapai penghilangan warna maksimal yang diperlukan untuk pembuangan aman atau daur ulang lanjutan.
Mewujudkan Sistem Tekstil Zero Liquid Discharge dan Penggunaan Ulang Air
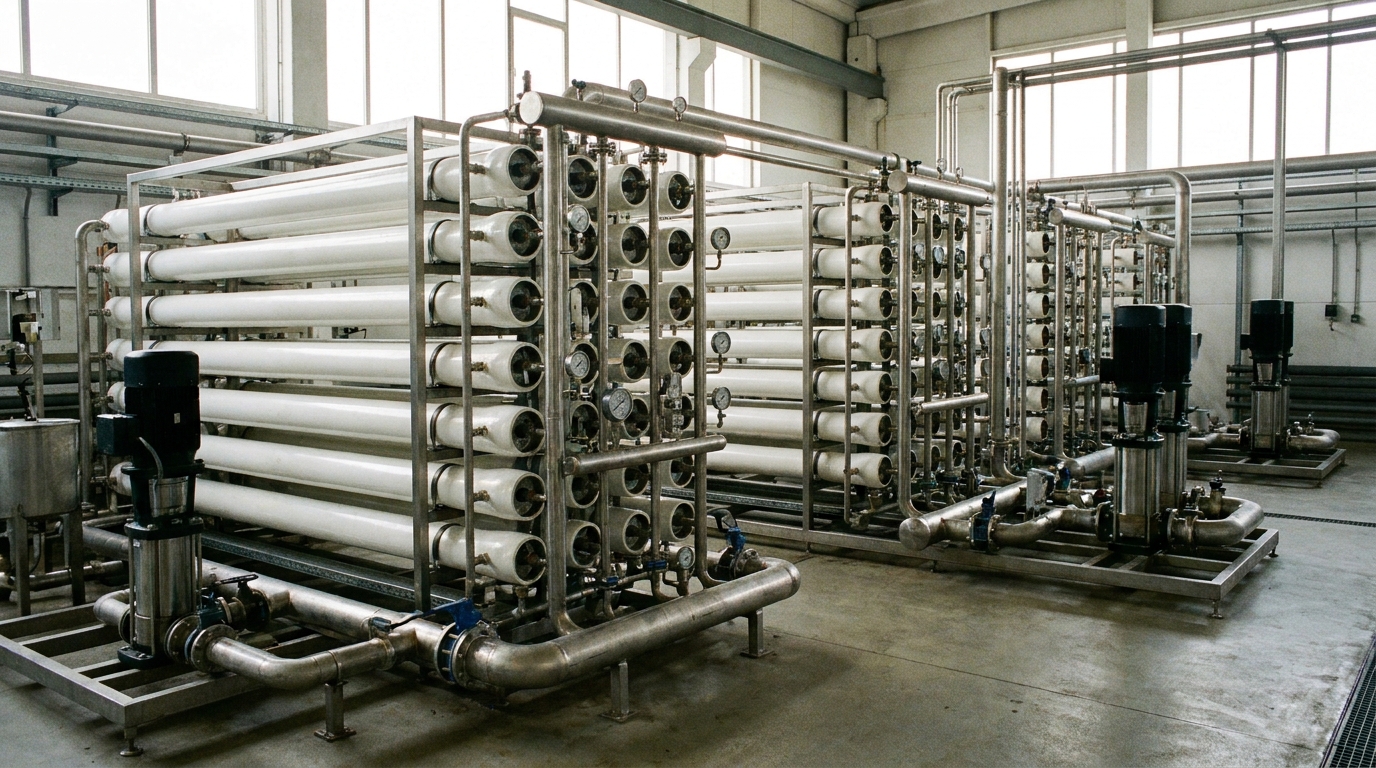
Merek-merek fesyen kini secara ketat menerapkan mandat lingkungan bagi para pemasoknya. Pada saat yang sama, biaya air tawar kota dan tarif pembuangan terus meningkat. Tekanan finansial dan regulasi yang bersama-sama mendorong pabrik menuju daur ulang air tertutup.
Membandingkan Teknologi Pemulihan Air
Pengolahan biologis tradisional saja tidak mampu mendukung penggunaan ulang air dalam volume besar, biasanya hanya menghasilkan 30 hingga 50% pemulihan air. Meningkatkan ke filtrasi membran canggih secara signifikan mengubah hasil ini. Fasilitas yang menggunakan konfigurasi MBR dan RO untuk daur ulang air tekstil dapat mencapai 70 hingga 90% pemulihan air. Memadukan Membrane Bioreactor (MBR) dengan Reverse Osmosis (RO) memberikan pemurnian yang lebih unggul bagi pabrik.
Kemampuan Pemolesan RO
Sistem RO dalam aplikasi tekstil umumnya beroperasi pada tingkat pemulihan 65 hingga 75%. Membran ini secara efektif menghilangkan garam terlarut berat yang tersisa dari proses pewarnaan. Total Padatan Terlarut (TDS) pada influen sering berkisar antara 5.000 hingga 15.000 mg/L. Pemolesan RO menurunkan konsentrasi TDS ekstrem ini hingga di bawah 500 mg/L. Air murni yang dihasilkan sangat cocok untuk digunakan kembali langsung dalam bak pewarnaan yang sensitif.
Mengelola Risiko Akumulasi Garam
Sistem tertutup menghadapi risiko serius akumulasi garam internal. Setiap setup tekstil zero liquid discharge harus secara aktif mengelola ancaman kimia ini dengan menerapkan aliran pembuangan konsentrat RO sebesar 10 hingga 20%. Jika konsentrat ini tidak dibuang, sistem akan cepat rusak. Konduktivitas umpan akan dengan cepat melonjak melewati 8.000 µS/cm dalam hitungan minggu. Salinitas ekstrem ini menyebabkan tingkat pemulihan RO merosot dan merusak membran secara permanen. Pengelolaan lumpur konsentrat yang dihasilkan memerlukan pemisahan mekanis yang efisien. Menggunakan mesin dewatering tekstil membantu menyiapkan limbah akhir ini untuk pembuangan yang aman.
Mengintegrasikan Pengolahan dengan Mesin Tekstil Berkeefisien Tinggi
Pengurangan Sumber di Lantai Produksi
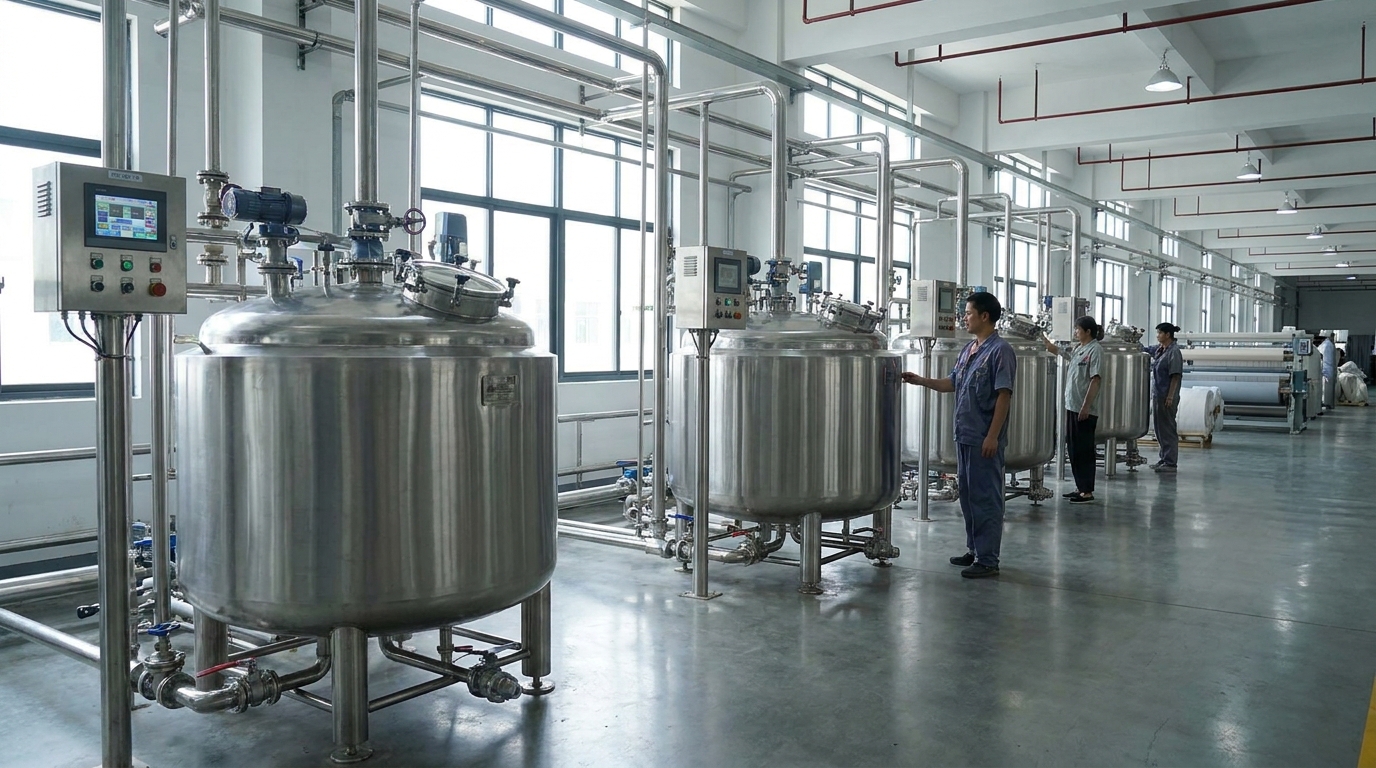
Manajemen air limbah yang efektif dimulai sebelum effluent mencapai pabrik pengolahan. Pengurangan sumber meminimalkan volume awal air dan bahan kimia yang digunakan, sehingga secara langsung mengurangi beban pada kolam pemerataan dan reaktor biologis hilir. Pabrik sebaiknya menjadikan pengurangan sumber sebagai strategi utama sebelum memperluas kapasitas pengolahan kimia.
Optimasi Peralatan Pewarnaan dan Dewatering
Upgrading outdated production equipment is a practical step for modern mills. SutexMach brings over 30 years of experience to this challenge. Founded in 1985 and affiliated with Jiangsu SoHo Honry Import & Export Co., Ltd., we manufacture intelligent textile machinery designed to optimize resource use.
Modern dyeing machines utilize ultra-low liquor ratios, drastically cutting initial freshwater intake and reducing the total volume of chemical discharge. Following the dyeing process, highly efficient dewatering equipment extracts maximum moisture from the fabric. Removing more water mechanically prevents heavy chemical carryover into subsequent finishing stages.
Achieving Holistic Plant Efficiency
Lowering effluent volume is just one part of holistic plant efficiency. Optimizing downstream finishing processes works hand-in-hand with your wastewater strategy. Upgrading machinery like sueding, calendering, and stenter machines ensures smoother production flows. Efficient mechanical moisture extraction also reduces the thermal load required later. Facility managers looking to optimize these finishing stages should explore how to reduce energy costs in textile drying. Combining intelligent machinery with robust wastewater treatment lowers overall operational expenses and helps facilities consistently meet strict global environmental mandates.
Frequently Asked Questions About Textile Wastewater Treatment
Why do biological treatment systems fail in dyeing mills?
Biological systems often fail due to high salt levels. Dyeing processes can push wastewater salinity between 1.5% and 6%. When salinity exceeds 2%, the biological treatment process breaks down, causing helpful bacteria to die off and nitrification processes to collapse. Mills must carefully manage salt levels through dilution or use specialized salt-tolerant bacteria to prevent this failure.
What happens if I don’t use a bleed stream in a closed-loop recycling system?
Failing to use a 10 to 20% concentrate bleed stream causes heavy dissolved salts to build up inside the closed loop. Feed conductivity can quickly spike past 8,000 µS/cm in just a few weeks. This extreme salt concentration causes Reverse Osmosis (RO) recovery rates to collapse and permanently damages filtration membranes. Bleeding off this concentrate and managing the resulting sludge is essential.
Can biological treatment alone remove all the color from textile effluent?
No, standalone biological treatment cannot meet strict color discharge limits. Complex synthetic dyes, such as azo, anthraquinone, and phthalocyanine dyes, strongly resist breakdown by bacteria. While biological reactors reduce some pollutants, they consistently fail to reach strict color ceilings like a 400 Hazen limit. Facilities must add a tertiary polishing step, such as Advanced Oxidation Processes (AOP), to destroy the remaining stubborn color molecules.
How much chemical dosing does a Dissolved Air Flotation (DAF) unit need?
A properly tuned DAF unit in a textile mill is typically dosed with 50 to 150 mg/L of polyaluminum chloride (PAC) along with an anionic flocculant. This chemical combination forces suspended solids and initial color particles to clump together and float to the surface. This primary treatment step removes 60 to 80% of Total Suspended Solids (TSS).
How does upgrading textile machinery help with wastewater management?
Upgrading to modern equipment reduces the total volume of wastewater generated on the production floor. Intelligent dyeing machines use ultra-low liquor ratios, which drastically cuts initial freshwater intake and chemical discharge. Highly efficient dewatering equipment also extracts more moisture from fabrics, preventing heavy chemical carryover. Shrinking the overall effluent volume lowers the burden on the treatment plant and makes downstream chemical dosing more efficient.
Kesimpulan
A robust four-stage treatment architecture is vital for managing salinity and stubborn organics in dyeing effluent. Upgrading to advanced recycling like MBR and RO ensures environmental compliance and helps secure contracts with eco-conscious fashion brands. Effective wastewater management starts at the source.
- Audit your current equalization and biological treatment stages.
- Evaluate MBR and RO systems for closed-loop water reuse.
- Upgrade to a modern SutexMach mesin pencelupan to reduce initial water consumption.