

 French
 English
 Hungarian
 Indonesian
 Bulgarian
 Turkish
 Polish
 Russian
 Spanish
 Portuguese
 Korean


Comprendre les principaux paramètres de réglage du stenter
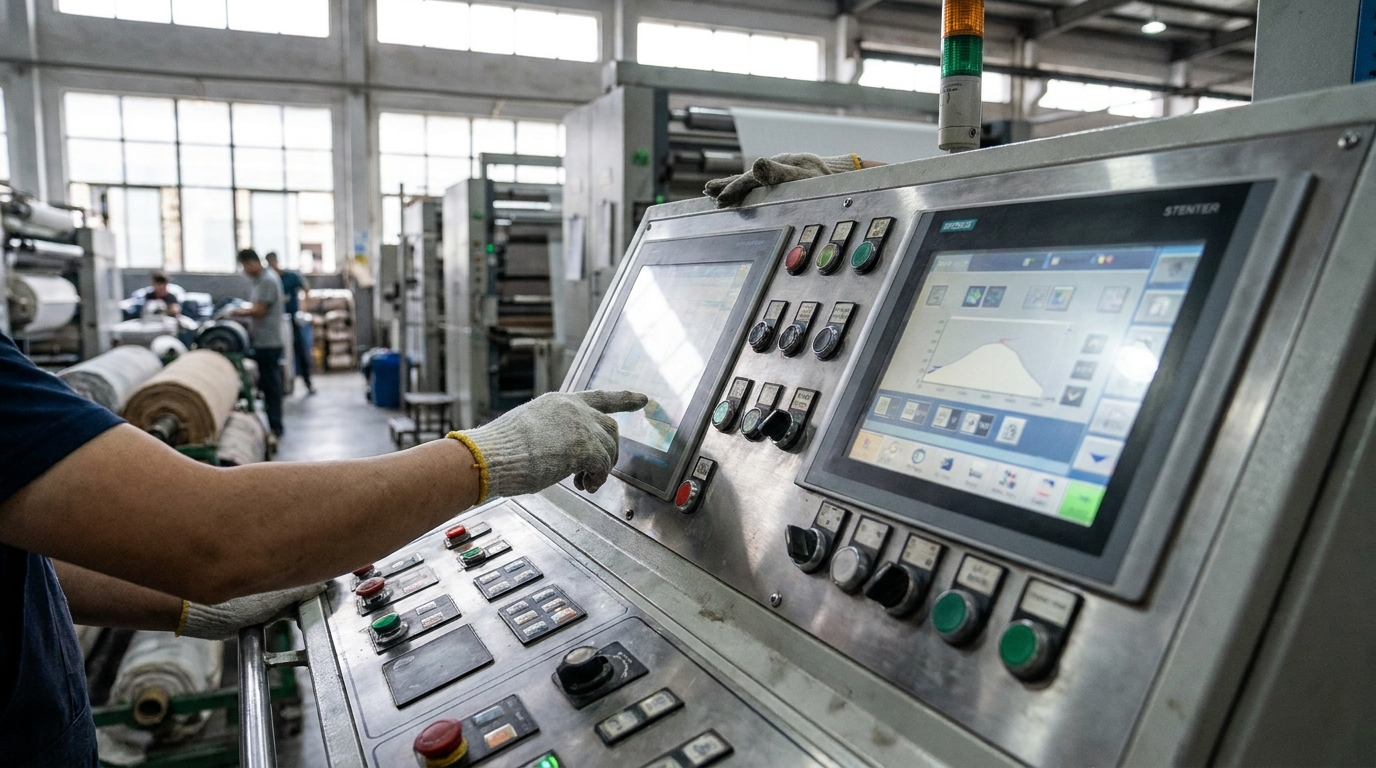
Les paramètres de réglage du stenter sont des ajustements spécifiques effectués lors du processus de finition afin de fixer la structure du tissu. Ces réglages déterminent directement la stabilité dimensionnelle, l’hand-feel et le grammage final (GSM) de vos textiles. Si un seul paramètre est mal réglé, l’ensemble du lot de tissus peut subir un rétrécissement ou présenter une texture rugueuse.
Paramètres mécaniques vs paramètres thermiques
La finition des tissus repose sur deux grandes catégories de réglages : mécaniques et thermiques. Les paramètres mécaniques, tels que le pourcentage de suralimentation et la largeur physique des chaînes de piquage, modifient physiquement le tissu au fur et à mesure qu’il traverse la machine. Les paramètres thermiques, notamment la température de la chambre et le volume de flux d’air chaud, altèrent les liaisons chimiques au sein des fibres synthétiques ou naturelles. L’équilibre entre ces deux catégories est essentiel pour traiter correctement les tissus en polyester étiré ou les vêtements de sport.
Tests avec échantillons de référence
Les opérateurs ne doivent jamais deviner leurs premiers réglages de production. Commencez toujours par évaluer un échantillon de référence ou un lab-dip. Ces tests à petite échelle montrent comment des fils et des tricots spécifiques réagissent à la chaleur et à la tension appliquées. Comparer le lab-dip aux spécifications cibles vous aide à établir des paramètres de base, évitant ainsi un gaspillage coûteux avant le démarrage de la production à grande échelle.
Contrôle intelligent des paramètres
Les équipements modernes éliminent une grande partie des approximations manuelles dans ce processus. Les systèmes de contrôle avancés assurent une distribution précise et constante des paramètres dans chaque zone de chauffage. Cela garantit que la chaleur et la tension mécanique restent uniformes du premier mètre de tissu jusqu’au dernier.
Lignes directrices pour la température : du polyester aux mélanges
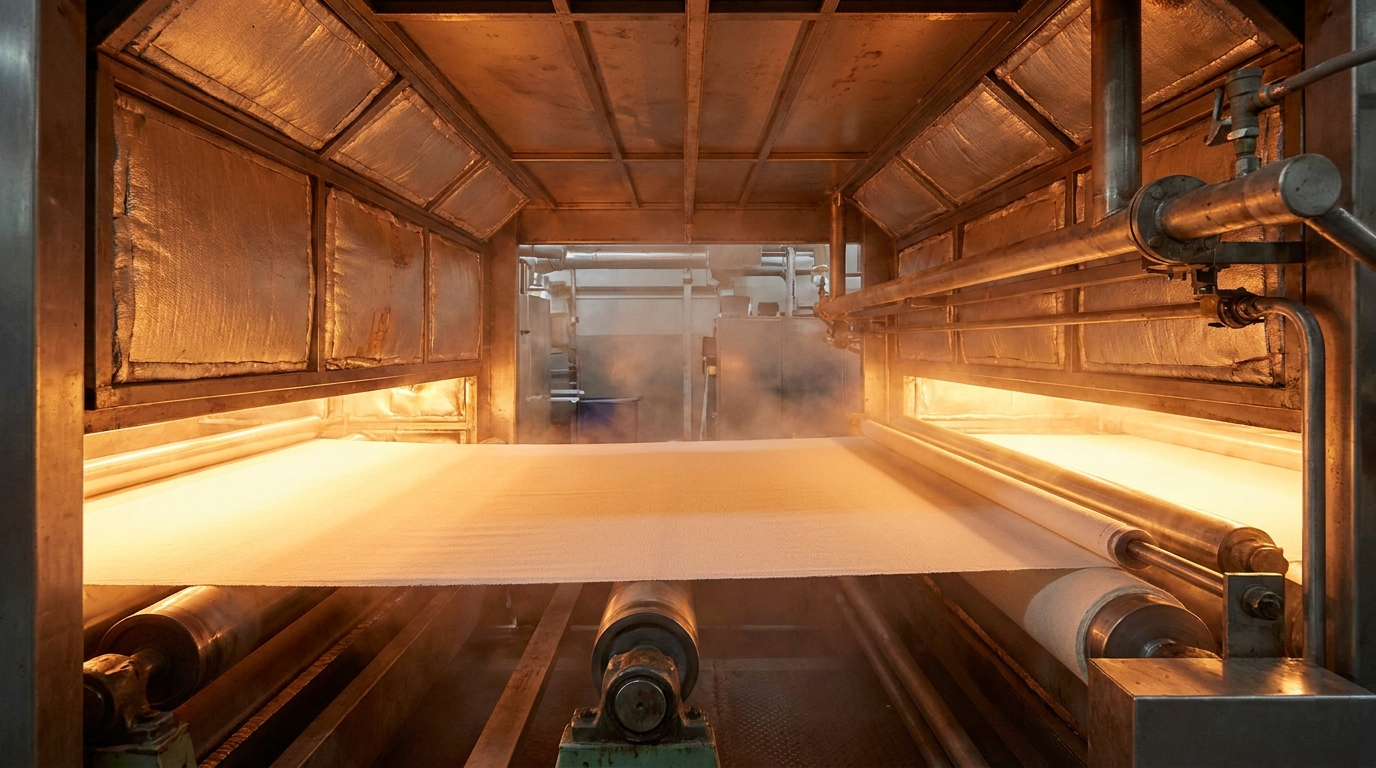
La chaleur est la force principale qui verrouille le tissu dans sa forme finale. Lorsque les textiles passent par les chambres de chauffage, l’énergie thermique relâche la tension interne des fibres, réinitialisant la structure moléculaire des fibres synthétiques comme naturelles. Une fois le tissu refroidi, ces liaisons se durcissent pour assurer une stabilité dimensionnelle durable.
Réglage des températures pour le polyester
Les tissus synthétiques comme le polyester étiré nécessitent une énergie thermique importante pour se stabiliser. Le réglage idéal de température du stenter pour le polyester se situe généralement entre 190 °C et 210 °C. Les tricots techniques, les vêtements de sport et les vêtements d’activités physiques dépendent de ces températures élevées pour s’assurer que le tissu ne rétrécira pas ni ne se déformera pas lors des lavages domestiques.
Protéger les mélanges sensibles à la chaleur
Travailler avec des fibres mélangées exige un équilibre délicat. Lors de la détermination de la température de fixation pour les mélanges, protégez toujours le matériau le plus sensible à la chaleur dans le mélange. Par exemple, une chaleur excessive détruirait l’élasticité du spandex dans un tricot polyester-spandex. Dans les tissus poly-coton, pousser les températures trop haut risquerait de brûler les fibres naturelles de coton.
| Type de tissu | Plage de températures typique | Considérations clés |
|---|---|---|
| Polyester 100% | 190 °C – 210 °C | Nécessite une chaleur élevée pour le verrouillage moléculaire. |
| Polyester/Spandex | 180 °C – 190 °C | Maintenir en dessous de 195 °C pour préserver l’élasticité. |
| Coton/Polyester | 160 °C – 180 °C | Surveiller de près pour éviter le jaunissement du coton. |
Risques d’une application incorrecte de la chaleur
Deviner ses paramètres thermiques entraîne des défauts de qualité immédiats. Si les chambres sont trop chaudes, les fibres synthétiques peuvent fondre et les fibres naturelles jaunir. Si la température est trop basse, le tissu conserve sa tension interne, ce qui entraîne une mauvaise stabilité dimensionnelle. Les tissus traités à des températures insuffisantes échoueront systématiquement aux rigoureux tests de rétrécissement ISO et OEKO-TEX.
Calcul du pourcentage de suralimentation du stenter
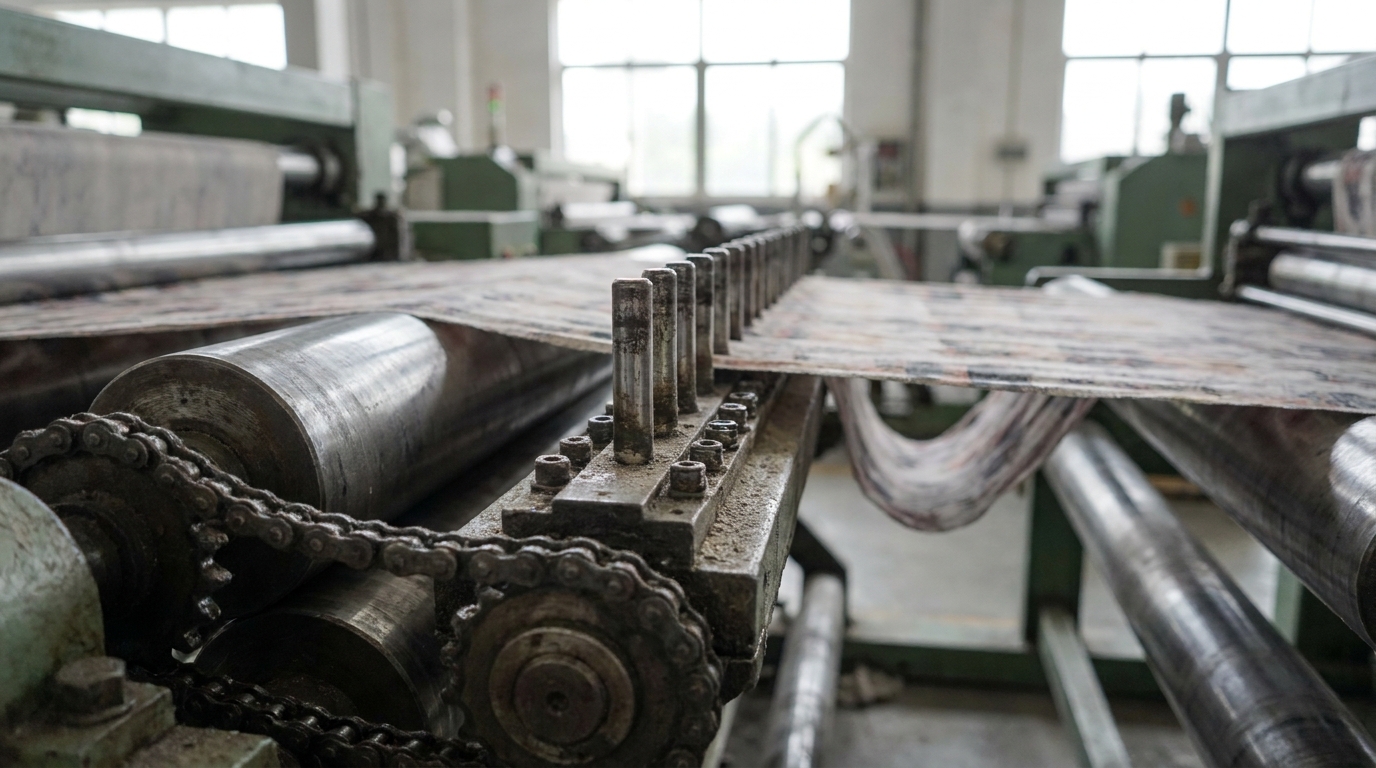
La suralimentation est un paramètre mécanique crucial dans la finition textile. Elle consiste à faire avancer le tissu sur la chaîne de broches ou de clips plus rapidement que la vitesse de la chaîne elle-même, permettant ainsi au tissu de se détendre longitudinalement. À l’inverse, une sous-alimentation tend davantage le tissu, l’étirant dans le sens de la longueur.
Équilibrer rétrécissement et grammage
Le pourcentage de suralimentation du stenter influence directement le rétrécissement du tissu et le grammage final (GSM). Augmenter la suralimentation compacte davantage de fil dans une surface donnée. Cette action augmente le GSM du tissu et réduit le rétrécissement longitudinal futur. Si un tissu doit avoir un toucher plus lourd, les opérateurs doivent augmenter le pourcentage de suralimentation.
Ajustement pour la stabilité dimensionnelle
Pour atteindre une stabilité dimensionnelle maximale, des ajustements minutieux de la suralimentation sont nécessaires, surtout pour les tissus de sport et d’activités physiques. Tout d’abord, mesurez l’état de relaxation naturelle du tissu. Ensuite, réglez les rouleaux d’alimentation pour qu’ils correspondent à cette longueur détendue. Augmentez progressivement la vitesse d’alimentation pendant la phase de lab-dip jusqu’à ce que le tissu atteigne le grammage cible sans affaissement.
Éviter les erreurs courantes de tension
Un mauvais réglage engendre des problèmes de production immédiats. Une suralimentation excessive projette trop de tissu sur les broches, provoquant un bourrage sévère et un enroulement des bords dans les chambres de chauffage. Si la tension est inégale sur toute la largeur, les tricots souffriront de voûtement ou de déformation, déformant les fils horizontaux en une courbe irrémédiable ou en une inclinaison diagonale. Surveillez toujours la sortie du tissu pour détecter ces défauts mécaniques dès leur apparition.
Techniques pour un contrôle précis de la largeur du stenter
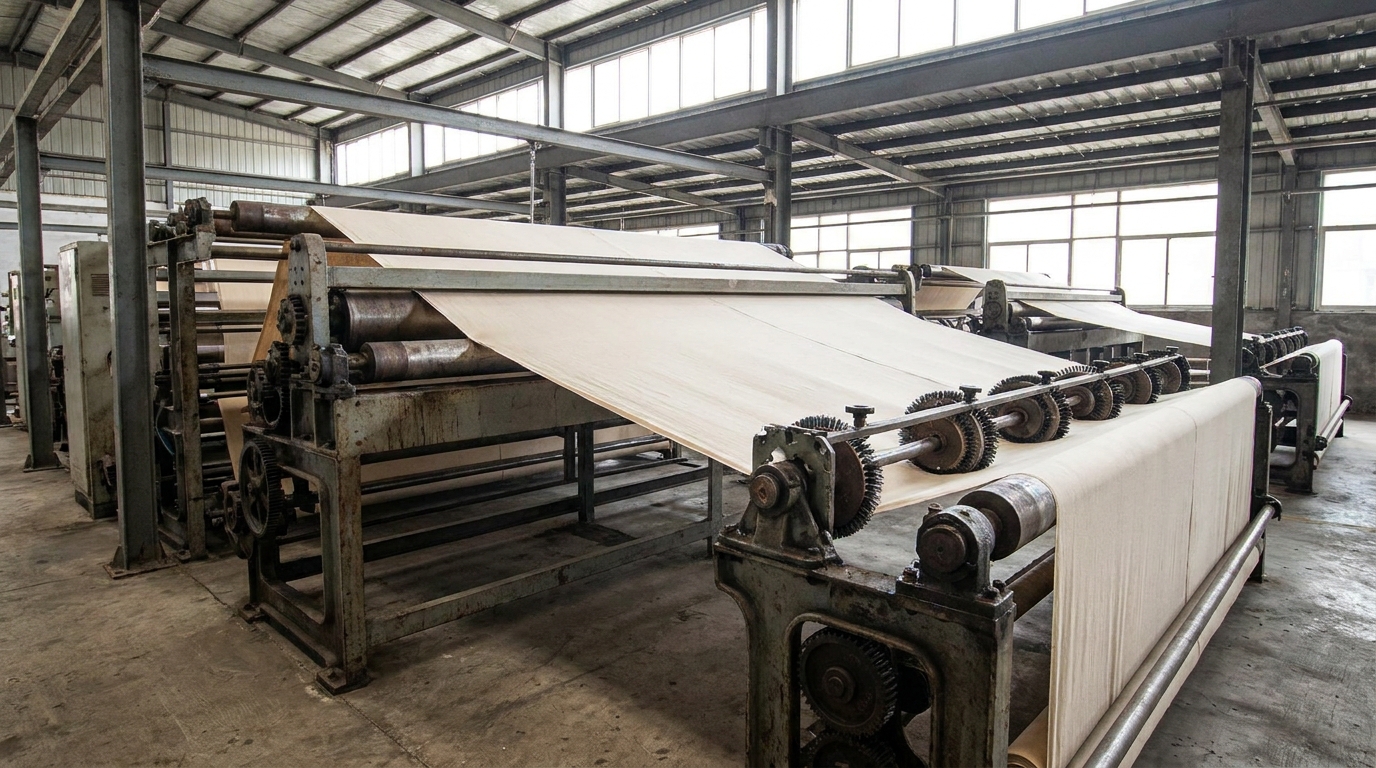
Un contrôle efficace de la largeur du stenter repose sur plusieurs composants mécaniques travaillant ensemble. Tout d’abord, le dérouleur aplatit les bords du tissu avant qu’ils n’atteignent la zone de piquage. Ensuite, les roues de piquage pressent fermement le textile contre la chaîne de broches. Lorsque le tissu entre dans les chambres de chauffage, les rails divergents et convergents de la chaîne déterminent la largeur effective, s’écartant vers l’extérieur pour étirer le tissu ou se rapprochant vers l’intérieur pour le laisser se détendre.
Calcul de vos paramètres de largeur
Les opérateurs doivent calculer la largeur cible avec soin. Commencez par mesurer la largeur du tissu greige entrant et comparez-la à la largeur finie requise ainsi qu’à l’élasticité naturelle du fil. Si le tissu greige est nettement plus étroit que la cible, élargissez progressivement les rails de la chaîne. Des mouvements brusques vers l’extérieur endommageraient la trame. Faites toujours tourner un échantillon de référence pour vérifier les dimensions finales avant la production complète.
Gérer les tissus très extensibles versus rigides
Différents textiles réagissent de manière unique à la tension horizontale. Les tissus tissés rigides offrent très peu de souplesse structurelle, et les pousser au-delà de leur limite brisera rapidement les fils. En revanche, les tricots techniques très extensibles exigent une manipulation prudente pour éviter une distorsion extrême. Les tissus de sport s’étirent facilement mais peuvent s’amincir excessivement si les rails s’élargissent trop. Ajustez les rails en fonction de la composition spécifique des fibres.
Équilibrer l’expansion de la largeur avec la suralimentation
L’expansion de la largeur interagit directement avec le pourcentage de suralimentation. Lorsque vous étirez un tissu horizontalement, il rétrécit naturellement verticalement. Pour maintenir le grammage correct et éviter les déchirures, vous devez augmenter la suralimentation afin de compenser la largeur supplémentaire. Ne pas équilibrer ces deux forces détruit l’intégrité structurelle du tissu. La synchronisation de ces réglages mécaniques assure une finition fluide et sans défaut.
Étapes pratiques pour configurer la machine stenter
Configurer correctement votre équipement garantit une qualité de tissu constante. Suivez ces étapes séquentielles pour paramétrer votre machine afin d’optimiser ses performances avant le traitement de grosses commandes.
Étape 1 : Vérifications pré-production
Une préparation adéquate est essentielle. Commencez par examiner la composition du tissu et votre échantillon de référence afin de déterminer la finition exacte requise pour le lot en cours. Effectuez-vous une fixation de la teinture ou uniquement un thermofixage ? Consultez les résultats du lab-dip pour comprendre le comportement du fil. La confirmation de ces détails permet d'éviter des erreurs coûteuses lors du processus de finition.
Étape 2 : Saisie des paramètres
Ensuite, rendez-vous sur le panneau de commande principal de la machine. Entrez la température calculée, le pourcentage de suralimentation du stenter et les réglages de largeur. Assurez-vous que les chambres chauffantes sont positionnées dans les zones thermiques appropriées. Vérifiez à nouveau que le dérouleur et les roues de piquage correspondent aux dimensions cibles. Un contrôle précis de la largeur du stenter commence à partir de cette interface numérique.
Étape 3 : Essai de marche
Ne lancez jamais un lot de production complet sans effectuer de tests. Faites d'abord passer une courte longueur de tissu dans la machine. Une fois cet échantillon sorti, procédez immédiatement à des tests de qualité. Mesurez le GSM final, vérifiez la largeur finale et testez l'échantillon pour la rétraction longitudinale. Ce test physique confirme si vos réglages mécaniques correspondent à vos calculs initiaux.
Étape 4 : Micro-réglages
Examinez les données recueillies lors de votre court essai. Si le GSM est trop faible, augmentez légèrement la suralimentation. Si le tissu semble trop rigide, baissez la température. Effectuez ces micro-réglages un par un en fonction des résultats de l'essai. Réalisez un nouvel échantillon court si les modifications sont importantes. Une fois que le tissu respecte les normes ISO ou OEKO-TEX requises, lancez le lot complet.
Foire aux questions sur les paramètres des machines stenter
Que se passe-t-il si la température du stenter est réglée trop haut ?
Un réglage excessif de la température peut endommager définitivement vos textiles. Pour les matières synthétiques comme le polyester pur, une chaleur excessive peut faire fondre les fibres. Avec les fibres naturelles comme le coton, des températures élevées brûleront et jauniront le tissu. Dans les mélanges contenant du spandex, une chaleur trop forte détruit l'élasticité. Identifiez toujours la fibre la plus sensible à la chaleur dans votre tissu et maintenez la température en dessous de son seuil de dommage.
Comment le pourcentage de suralimentation influence-t-il le GSM du tissu ?
Le pourcentage de suralimentation contrôle directement le Grammage au Mètre Carré (GSM) final de votre tissu. En faisant avancer le tissu sur les broches plus rapidement que la chaîne ne se déplace, vous compactez davantage de fil dans une surface réduite. Ce réglage mécanique augmente le poids et l'épaisseur du tissu tout en réduisant la rétraction longitudinale future. Si un tissu paraît trop léger ou échoue aux tests de rétraction, augmenter la suralimentation l'aidera à atteindre le GSM cible.
Puis-je utiliser les mêmes réglages de chaleur pour le polyester 100% et les mélanges de polyester ?
Non, vous ne pouvez pas utiliser les mêmes réglages. Le polyester pur nécessite des températures élevées comprises entre 190 °C et 210 °C pour verrouiller en toute sécurité sa structure moléculaire. Cependant, les mélanges de polyester contiennent d'autres fibres qui ne supportent pas une chaleur aussi intense. Par exemple, un mélange polyester-spandex doit rester en dessous de 195 °C pour protéger le spandex extensible. Un mélange coton-polyester devrait être traité entre 160 °C et 180 °C afin d'éviter que le coton ne jaunisse.
Pourquoi un lab-dip est-il nécessaire avant de lancer un lot complet de tissu ?
Un lab-dip ou échantillon de référence sert de test à petite échelle pour observer comment des fils spécifiques réagissent à la chaleur et à la tension. Estimer ses paramètres initiaux conduit souvent à un GSM incorrect, à une forte rétraction ou à des textures rugueuses. Tester un échantillon d'abord vous permet d'établir des réglages de base précis pour la température, la largeur et la suralimentation. Cette étape cruciale évite le gaspillage coûteux de matière et garantit que le produit final répond aux normes de qualité strictes.
Comment les machines stenter modernes maintiennent-elles des paramètres de tissu constants ?
Les équipements modernes éliminent les approximations manuelles dans le finissage textile. Les systèmes de contrôle avancés régulent en permanence la chaleur dans chaque zone thermique et maintiennent une tension mécanique précise. Cette technologie assure que la température, la largeur et la suralimentation restent parfaitement homogènes, du premier mètre de tissu jusqu'au dernier, aboutissant à une production sans défaut.
Conclusion
Obtenir un finissage optimal du tissu exige un équilibre soigneux entre la température, la suralimentation et la largeur. Testez et documentez toujours ces réglages pour différents types de tissus afin de garantir des résultats constants. Passer à des équipements intelligents, comme les machines stenter de SutexMach, offre la précision nécessaire pour une production de haute qualité.
- Effectuez des essais avant la production complète.
- Documentez les réglages optimaux pour chaque mélange de tissu.
- Découvrez les machines stenter SutexMach pour votre usine.