

 Polish
 English
 Hungarian
 Indonesian
 Bulgarian
 Turkish
 Russian
 Spanish
 Portuguese
 Korean
 French


Zrozumienie kluczowych parametrów ustawień stentera
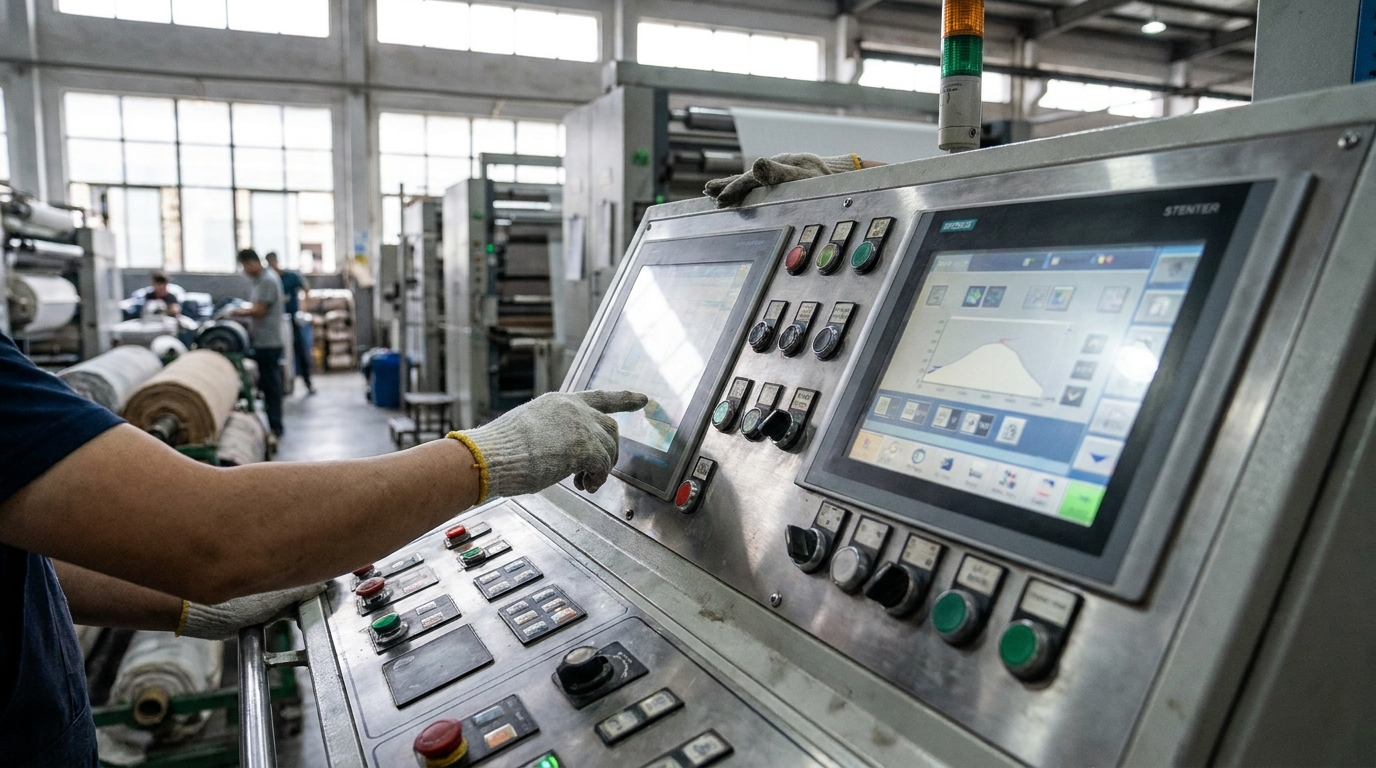
Parametry ustawień stentera to specjalne regulacje wprowadzane podczas procesu wykańczania, które utrwalają strukturę tkaniny. Te ustawienia bezpośrednio decydują o stabilności wymiarowej, jakości dotyku oraz ostatecznej gramaturze (GSM) twoich wyrobów tekstylnych. Jeśli jeden z parametrów jest nieprawidłowy, cała partia tkaniny może ulec skurczeniu lub nabawić się szorstkiej faktury.
Parametry mechaniczne kontra termiczne
Wykańczanie tkanin opiera się na dwóch głównych kategoriach ustawień: mechanicznych i termicznych. Parametry mechaniczne, takie jak procent nadmiaru podawania czy fizyczna szerokość łańcuchów pinujących, fizycznie kształtują tkaninę podczas jej przemieszczania się przez maszynę. Parametry termiczne, w tym temperatura komory i objętość gorącego powietrza, zmieniają wiązania chemiczne w włóknach syntetycznych lub naturalnych. Zrównoważenie obu tych kategorii jest niezbędne do odpowiedniego obróbki poliestru ciągłego lub tkanin sportowych.
Testowanie przy użyciu próbek referencyjnych
Operatorzy nigdy nie powinni podejmować hipotetycznych decyzji dotyczących początkowych ustawień produkcji. Zawsze należy rozpocząć od oceny próbki referencyjnej lub lab-dipu. Te testy na małą skalę pokazują, jak konkretne przędze i dzianiny reagują na stosowaną ciepło i naprężenie. Porównanie lab-dipu z docelowymi specyfikacjami pomaga ustalić parametry bazowe, co pozwala uniknąć kosztownej straty materiału przed rozpoczęciem pełnoskalowej produkcji.
Inteligentne sterowanie parametrami
Nowoczesne urządzenia eliminują wiele ręcznych spekulacji z tego procesu. Zaawansowane systemy sterowania zapewniają precyzyjną i stałą dostawę parametrów w każdej strefie grzewczej. Dzięki temu ciepło i naprężenie mechaniczne pozostają jednolite od pierwszego metra tkaniny do ostatniego.
Wytyczne dotyczące temperatury: od poliestru po mieszanki
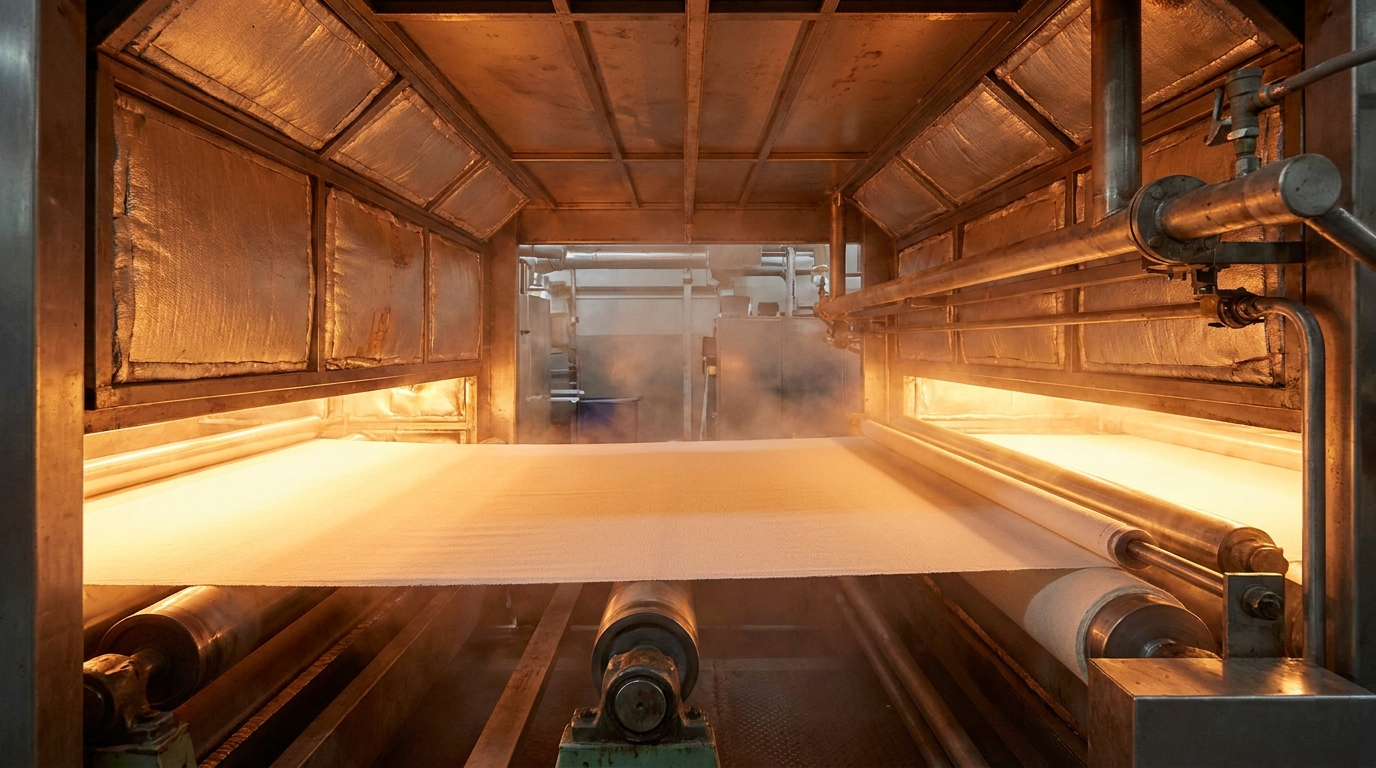
Ciepło jest główną siłą, która utrwala tkaninę w jej finalnym kształcie. Podczas przechodzenia tkanin przez komory grzewcze energia termiczna rozluźnia wewnętrzne napięcia włókien, resetując strukturę molekularną zarówno włókien syntetycznych, jak i naturalnych. Gdy tkanina ostygnie, te wiązania hartują się, zapewniając trwałą stabilność wymiarową.
Ustawianie temperatury dla poliestru
Tkaniny syntetyczne, takie jak poliester ciągły, wymagają znacznej energii termicznej do stabilizacji. Optymalna temperatura stentera dla poliestru zazwyczaj mieści się w zakresie od 190°C do 210°C. Dzianiny użytkowe, odzież sportowa i aktywna zależą od tych wyższych temperatur, aby zapobiec skurczom lub deformacjom tkaniny podczas prania przez konsumentów.
Ochrona mieszanki wrażliwej na ciepło
Praca z mieszanymi włóknami wymaga delikatnego balansowania. Przy ustalaniu temperatury ustawiania ciepła dla mieszanek, zawsze należy chronić materiał najbardziej wrażliwy na ciepło w mieszaninie. Na przykład nadmierne ciepło zniszczy elastyczność spandeksu w dzianinie poliester-spandeks. W tkaninach poli-bawełnianych zbyt wysoka temperatura spowoduje przypalenie naturalnych włókien bawełny.
| Rodzaj tkaniny | Typowy zakres temperatur | Kluczowe uwagi |
|---|---|---|
| 100% Poliester | 190°C – 210°C | Wymaga wysokiego ciepła do utrwalenia struktury molekularnej. |
| Poliester/Spandeks | 180°C – 190°C | Trzymać poniżej 195°C, aby zachować elastyczność. |
| Bawełna/Poliester | 160°C – 180°C | Monitorować uważnie, aby zapobiec żółknięciu bawełny. |
Ryzyko niewłaściwego zastosowania ciepła
Dokonywanie hipotetycznych szacunków dotyczących parametrów termicznych prowadzi do natychmiastowych awarii jakościowych. Jeśli komory są zbyt gorące, włókna syntetyczne mogą się stopić, a włókna naturalne będą żółknąć. Jeśli temperatura jest zbyt niska, tkanina retainuje swoje wewnętrzne napięcie, co skutkuje słabą stabilnością wymiarową. Tkaniny obrabiane w niewystarczającej temperaturze konsekwentnie nie przejdą rygorystycznych testów ISO i OEKO-TEX na skurcz.
Obliczanie procentu nadmiaru podawania w stenterze
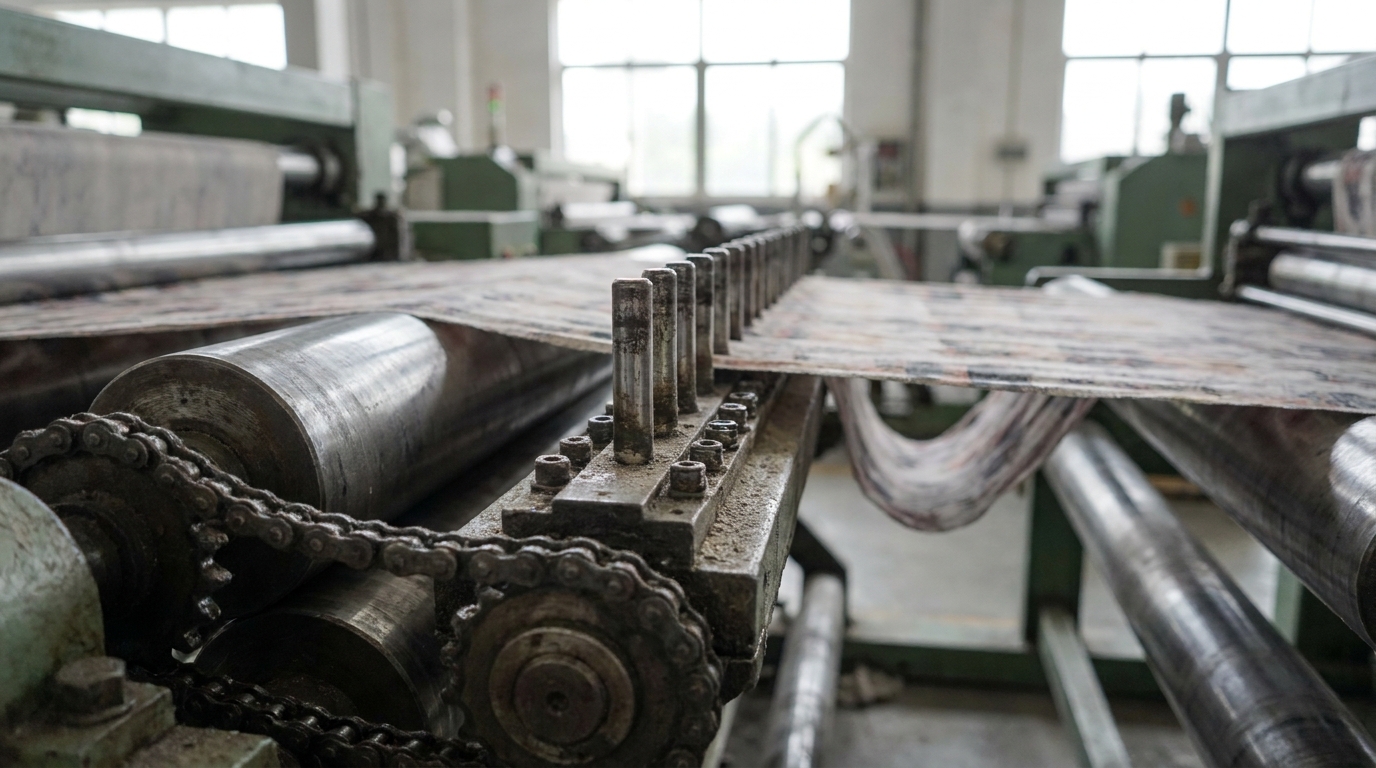
Nadmiar podawania to kluczowy parametr mechaniczny w wykańczaniu tkanin. Polega ono na podawaniu tkaniny na łańcuch pinów lub klipsów szybciej niż porusza się sam łańcuch, co pozwala tkaninie rozluźnić się wzdłużnie. Z kolei niedobór podawania naciąga tkaninę, wydłużając ją.
Balansowanie skurczu i gramatury (GSM)
Procent nadmiaru podawania w stenterze bezpośrednio wpływa na skurcz tkaniny i ostateczną gramaturę (GSM). Zwiększenie nadmiaru podawania gęściej układa przędzę w danym obszarze. To zwiększa gramaturę tkaniny i zmniejsza przyszły skurcz wzdłużny. Jeśli tkanina ma być cięższa w dotyku, operatorzy muszą zwiększyć procent nadmiaru podawania.
Dostosowanie do stabilności wymiarowej
Osiągnięcie maksymalnej stabilności wymiarowej wymaga ostrożnych regulacji nadmiaru podawania, zwłaszcza w przypadku tkanin sportowych i aktywnych. Najpierw należy zmierzyć stan naturalnego relaksu tkaniny. Następnie ustawiamy rolki podające tak, aby odpowiadały tej rozluźnionej długości. Stopniowo zwiększamy prędkość podawania podczas fazy lab-dipu, aż tkanina osiągnie docelową gramaturę bez zwisania.
Unikanie typowych błędów związanych z naprężeniem
Nieprawidłowe ustawienia powodują natychmiastowe problemy produkcyjne. Nadmierny nadmiar podawania nakłada zbyt dużo tkaniny na szpilki, co powoduje silne gromadzenie się tkaniny i podwijanie krawędzi w komorach grzewczych. Jeśli napięcie jest nierównomierne wzdłuż szerokości, dzianiny ucierpią na krzywiznę lub skręcenie, co zdeformuje nici poziome w niepoprawialną krzywą lub skośną linię. Zawsze monitoruj wyjście tkaniny, aby wcześnie wykryć te defekty mechaniczne.
Techniki precyzyjnej kontroli szerokości w stenterze
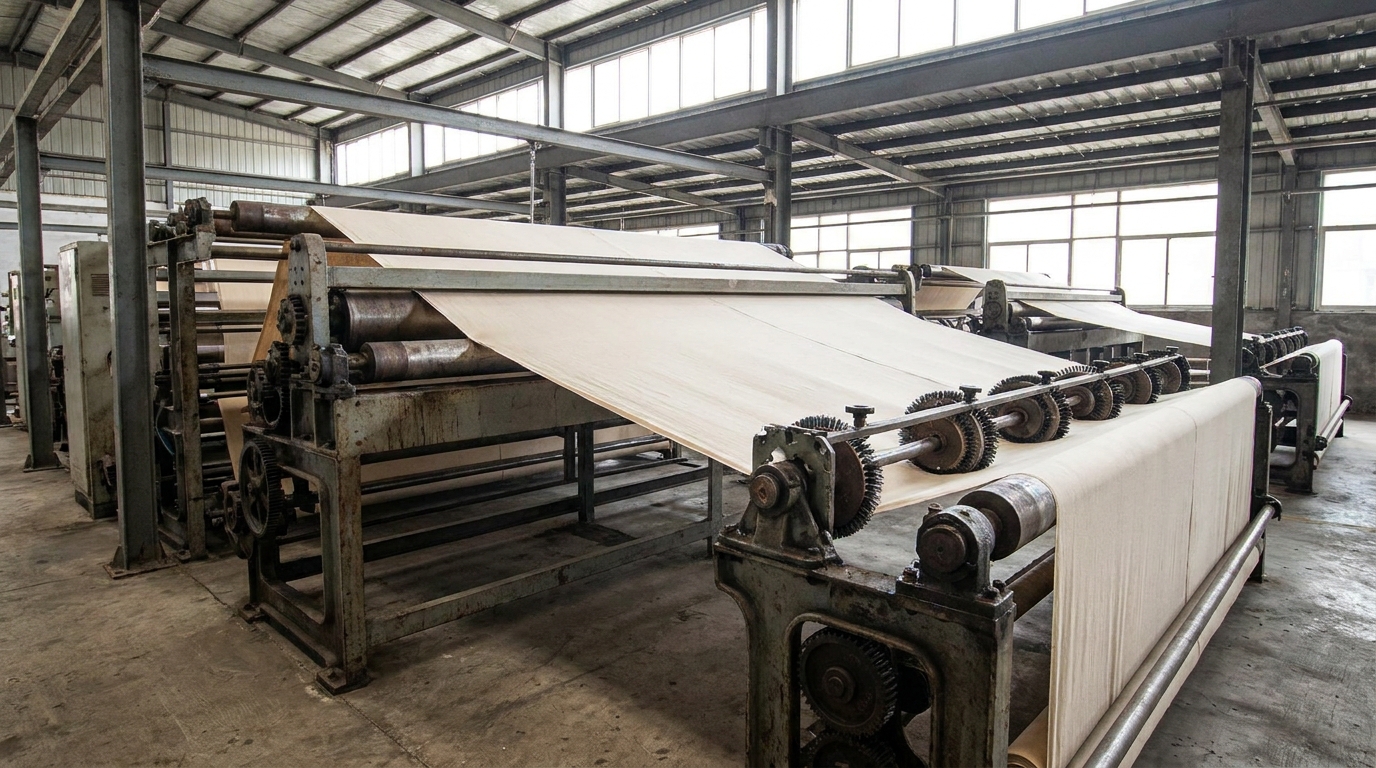
Skuteczna kontrola szerokości w stenterze opiera się na współpracy kilku elementów mechanicznych. Po pierwsze, urządzenie do rozprostowywania płasko rozprostowuje krawędzie tkaniny przed wejściem do strefy pinowania. Następnie koła pinujące mocno dociskają tkaninę do łańcucha pinów. Gdy tkanina wchodzi do komór grzewczych, rozchodzące się i zbiegające szyny łańcuchowe decydują o rzeczywistej szerokości, oddalając się, by rozciągnąć tkaninę, lub zbliżając, by pozwolić jej się rozluźnić.
Obliczanie parametrów szerokości
Operatorzy muszą starannie obliczyć docelową szerokość. Zacznij od pomiaru szerokości wchodzącej tkaniny greige i porównaj ją z wymaganą szerokością gotowej tkaniny oraz naturalną elastycznością przędzy. Jeśli tkanina greige jest znacznie węższa od celu, stopniowo poszerzaj szyny łańcuchowe. Nagłe ruchy na zewnątrz uszkodzą splot. Zawsze wykonaj próbkę referencyjną, aby zweryfikować ostateczne wymiary przed rozpoczęciem pełnej produkcji.
Zarządzanie tkaninami o wysokiej rozciągliwości vs. twardymi tkaninami
Różne tkaniny reagują inaczej na napięcie poziome. Twarde tkaniny tkane oferują bardzo mało marginesu konstrukcyjnego, a przekroczenie ich granic szybko doprowadzi do zerwania nici. Z kolei dzianiny użytkowe o wysokiej rozciągliwości wymagają ostrożnego traktowania, aby uniknąć ekstremalnych zniekształceń. Tkaniny sportowe łatwo się rozciągają, ale mogą nadmiernie się cienieć, jeśli szyny zostaną zbyt mocno poszerzone. Dostosuj szyny do specyficznej kompozycji włókien.
Balansowanie rozszerzania szerokości z nadmiarem podawania
Rozszerzanie szerokości bezpośrednio interakcjonuje z procentem nadmiaru podawania. Gdy rozciągasz tkaninę poziomo, naturalnie kurczy się ona pionowo. Aby utrzymać prawidłową gramaturę (GSM) i zapobiec rozdarciom, musisz zwiększyć nadmiar podawania, aby skompensować dodatkową szerokość. Nieudane zbalansowanie tych dwóch sił niszczy integralność konstrukcyjną tkaniny. Synchronizacja tych ustawień mechanicznych zapewnia płynne, bezdefektowe wykończenie.
Praktyczne kroki przy ustawianiu maszyny stenter
Prawidłowe przygotowanie sprzętu gwarantuje stałą jakość tkanin. Postępuj według tych kolejnych kroków, aby skonfigurować maszynę dla optymalnej wydajności przed obróbką dużych zamówień.
Krok 1: Kontrole przedprodukcjonowe
Odpowiednie przygotowanie jest kluczowe. Zacznij od sprawdzenia składu tkaniny i wzorca referencyjnego, aby określić dokładne parametry wykończeniowe wymagane dla aktualnej partii. Czy wykonujesz utrwalanie barwnika, czy wyłącznie termiczne ustawienie struktury? Sprawdź wyniki testów lab-dip, aby zrozumieć zachowanie przędzy. Potwierdzenie tych szczegółów pozwala uniknąć kosztownych błędów podczas procesu wykończeniowego.
Krok 2: Wprowadzanie parametrów
Następnie przejdź do głównego panelu sterowania maszyną. Wprowadź obliczoną temperaturę, procent nadmiernego podawania na stenterze oraz ustawienia szerokości. Upewnij się, że komory grzewcze są ustawione w odpowiednich strefach termicznych. Dokładnie sprawdź, czy urządzenie do rozkręcania i rolki szpilkowe są zsynchronizowane z docelowymi wymiarami. Prawidłowa kontrola szerokości stentera rozpoczyna się od tego interfejsu cyfrowego.
Krok 3: Próba uruchomienia
Nigdy nie rozpoczynaj pełnej partii produkcyjnej bez wcześniejszego testu. Najpierw przeprowadź przez maszynę krótki odcinek tkaniny. Po wyjściu próbki natychmiast przeprowadź testy jakości. Zmierz ostateczny wskaźnik GSM, zweryfikuj gotową szerokość i sprawdź próbkę pod kątem kurczenia wzdłużnego. Ten fizyczny test potwierdzi, czy Twoje ustawienia mechaniczne odpowiadają początkowym obliczeniom.
Krok 4: Mikroregulacje
Przejrzyj dane zebrane podczas krótkiej próby. Jeśli wskaźnik GSM jest zbyt niski, lekko zwiększ nadmierną podaż. Jeśli tkanina wydaje się zbyt sztywna, obniż temperaturę. Dokonuj tych mikroregulacji pojedynczo, opierając się na wynikach próby. Jeśli zmiany są znaczące, przeprowadź kolejną krótką próbę. Gdy tkanina spełnia wymagane normy ISO lub OEKO-TEX, rozpocznij produkcję całej partii.
Często zadawane pytania dotyczące parametrów maszyny stenterowej
Co się stanie, jeśli temperatura stentera zostanie ustawiona zbyt wysoko?
Zbyt wysoka temperatura może trwale uszkodzić tekstylia. W przypadku materiałów syntetycznych, takich jak czysty poliester, nadmierne ciepło może spowodować topnienie włókien. Przy pracy z wełnami naturalnymi, takimi jak bawełna, wysoka temperatura spala i żółknie materiał. W mieszaninach zawierających elastan zbyt duże nagrzewanie niszczy elastyczność. Zawsze identyfikuj najbardziej wrażliwe na ciepło włókno w Twojej tkaninie i utrzymuj temperaturę poniżej jego progu uszkodzenia.
Jak procent nadmiernego podawania wpływa na wskaźnik GSM tkaniny?
Procent nadmiernego podawania bezpośrednio kontroluje ostateczny wskaźnik gramatury (GSM) Twojej tkaniny. Podając tkaninę na szpilki szybciej niż porusza się łańcuch, zapakowuje się więcej przędzy na mniejszym obszarze. Ta regulacja mechaniczna zwiększa wagę i grubość tkaniny, jednocześnie redukując przyszłe kurczenie wzdłużne. Jeśli tkanina wydaje się zbyt lekka lub nie spełnia testów kurczenia, zwiększenie nadmiernego podawania pomoże osiągnąć docelowy wskaźnik GSM.
Czy mogę stosować te same ustawienia cieplne dla poliestru 100% i mieszanek poliestrowych?
Nie, nie można używać tych samych ustawień. Czysty poliester wymaga wysokich temperatur w przedziale 190°C–210°C, aby bezpiecznie utrwalić strukturę molekularną. Jednak mieszanki poliestrowe zawierają inne włókna, które nie przetrwają tak intensywnego ciepła. Na przykład mieszanka poliestru z elastanem musi pozostać poniżej 195°C, aby chronić elastyczny elastan. Mieszanka bawełny z poliestrem powinna być obrabiana w zakresie 160°C–180°C, aby zapobiec żółknięciu bawełny.
Dlaczego niezbędny jest test lab-dip przed uruchomieniem pełnej partii tkaniny?
Test lab-dip lub wzorzec referencyjny służy jako mała próbka, która pozwala sprawdzić, jak konkretne przędze reagują na ciepło i naprężenie. Oszukiwanie przy początkowych parametrach często prowadzi do niewłaściwego wskaźnika GSM, silnego kurczenia lub szorstkiej tekstury. Testowanie próbki pozwala ustalić dokładne ustawienia bazowe dla temperatury, szerokości i nadmiernego podawania. Ten kluczowy krok zapobiega kosztownej stratie materiału i gwarantuje, że produkt końcowy spełnia surowe standardy jakości.
Jak nowoczesne maszyny stenterowe utrzymują stałe parametry tkaniny?
Nowoczesne urządzenia eliminują ręczne szacunki z procesu wykończenia tekstyliów. Zaawansowane systemy sterowania stale regulują ciepło w każdej strefie termicznej i utrzymują precyzyjne naprężenie mechaniczne. Ta technologia zapewnia, że temperatura, szerokość i nadmierna podaż pozostają idealnie jednolite od pierwszego metra tkaniny do ostatniego, co skutkuje produkcją bez wad.
Wnioski
Osiągnięcie optymalnego wykończenia tkaniny wymaga starannego balansu między temperaturą, nadmiernym podawaniem a szerokością. Zawsze testuj i dokumentuj te ustawienia dla różnych typów tkanin, aby zapewnić spójne rezultaty. Modernizacja do inteligentnego sprzętu, takiego jak maszyny stenterowe firmy SutexMach, zapewnia precyzję niezbędną do produkcji wysokiej jakości.
- Przeprowadzaj testy próbne przed rozpoczęciem pełnej produkcji.
- Dokumentuj optymalne ustawienia dla każdej mieszanki tkanin.
- Rozważ maszyny stenterowe SutexMach dla Twojej fabryki.