

 Turkish
 English
 Hungarian
 Indonesian
 Bulgarian
 Polish
 Russian
 Spanish
 Portuguese
 Korean
 French


Temel Stenter Ayar Parametrelerini Anlamak
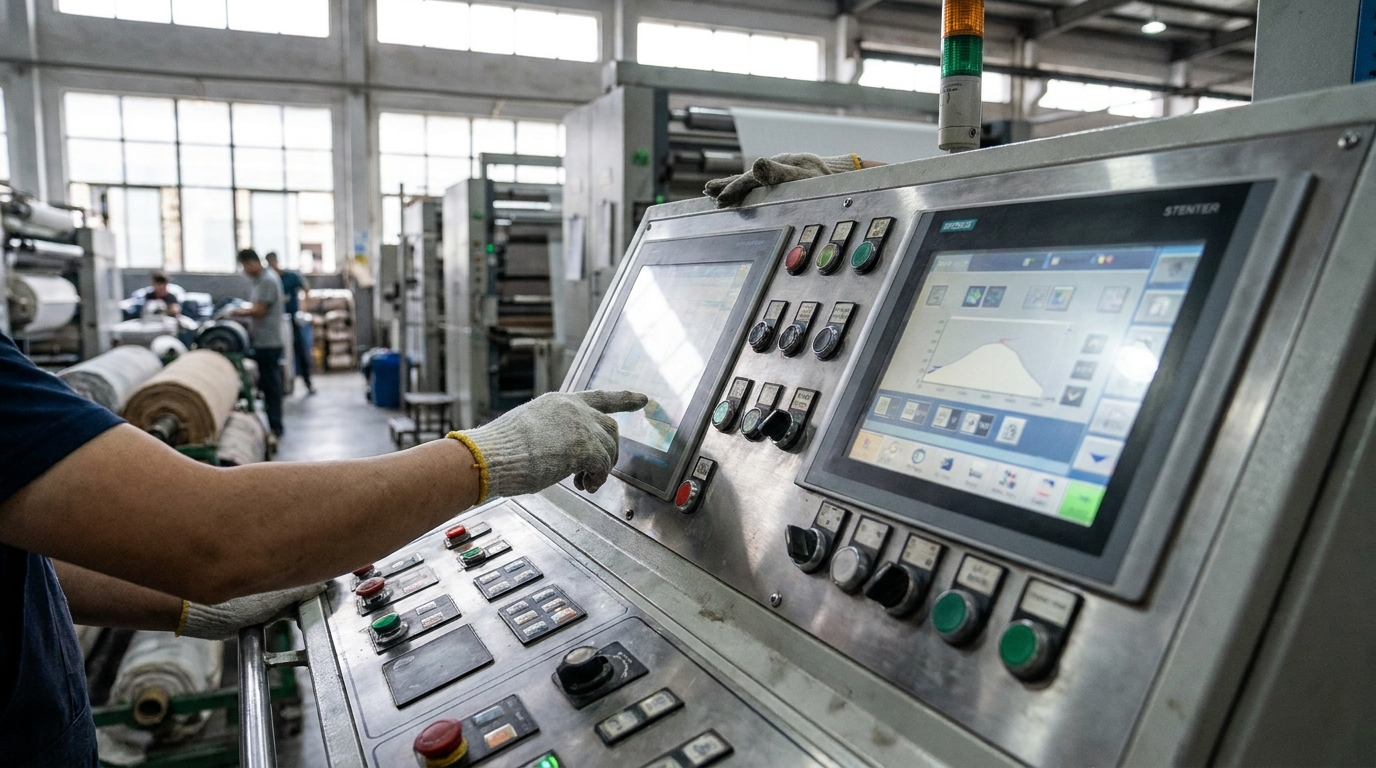
Stenter ayar parametreleri , kumaş yapısını sabitlemek için son işlem sırasında yapılan özel ayarlamalardır. Bu ayarlar, tekstillerinizin boyutsal kararlılığını, el hissini ve nihai gramajını (GSM) doğrudan belirler. Bir parametre yanlış ayarlanırsa, tüm kumaş partisi büzülme veya sert bir dokuya maruz kalabilir.
Mekanik vs. Termal Parametreler
Kumaş işleme, mekanik ve termal olmak üzere iki ana ayar kategorisine dayanır. Aşırı besleme oranı ve pim zincirlerinin fiziksel genişliği gibi mekanik parametreler, kumaş makinede ilerlerken onu fiziksel olarak değiştirir. Oda sıcaklığı ve sıcak hava akımının hacmi de dahil olmak üzere termal parametreler ise sentetik veya doğal liflerin içindeki kimyasal bağları değiştirir. Çekilmiş polyester veya spor giyim kumaşlarını doğru şekilde işlemek için bu iki kategoriyi dengede tutmak esastır.
Referans Örneklerle Test Etme
Operatörler ilk üretim ayarlarını asla tahmin etmemelidir. Her zaman önce bir referans örneği veya laboratuvar dip testi yaparak başlayın. Bu küçük ölçekli testler, belirli ipliklerin ve örgülerin uygulanan ısıya ve gerilmeye nasıl tepki verdiğini gösterir. Laboratuvar dip testini hedef spesifikasyonlarınızla karşılaştırarak temel parametreleri belirleyebilir, böylece tam ölçekli üretime geçmeden pahalı malzeme israfını önleyebilirsiniz.
Akıllı Parametre Kontrolü
Modern ekipmanlar, bu süreçteki manuel tahmin işini büyük ölçüde ortadan kaldırır. Gelişmiş kontrol sistemleri, her ısıtma bölgesi için hassas ve tutarlı parametre dağıtımını sağlar. Bu da kumaşın ilk metreinden sonuna kadar ısı ve mekanik gerilimin eşit kalmasını garanti eder.
Sıcaklık Kılavuzları: Polyesterden Karışımlara
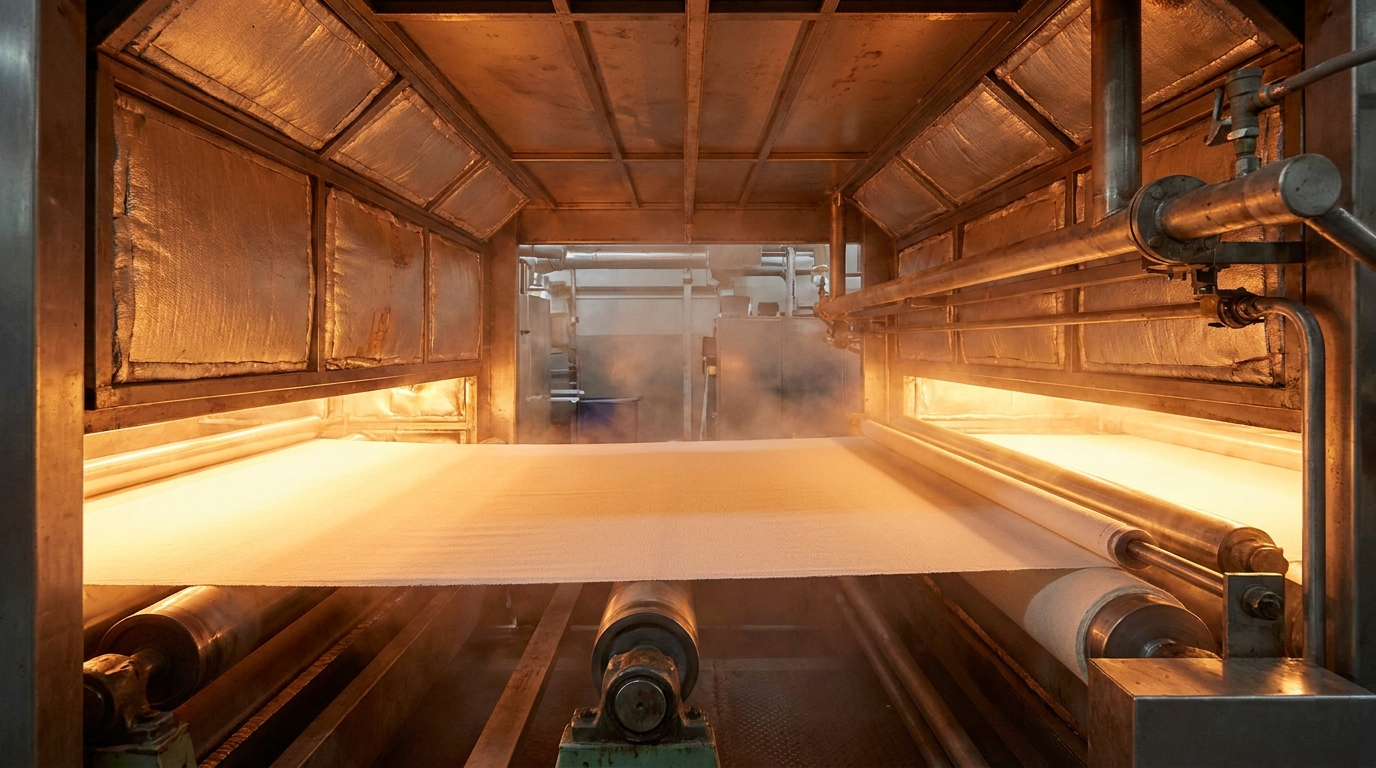
Isı, bir kumaşı nihai şekline sabitleyen temel güçtür. Tekstiler ısıtma odalarından geçerken, termal enerji iç lif gerilimini gevşeterek hem sentetik hem de doğal liflerin moleküler yapısını yeniden düzenler. Kumaş soğuduktan sonra bu bağlar donarak kalıcı boyutsal kararlılık sağlar.
Polyester İçin Sıcaklık Ayarları
Çekilmiş polyester gibi sentetik kumaşların stabilize olması için önemli miktarda termal enerjiye ihtiyaç vardır. İdeal stenter sıcaklık ayarı polyester genellikle 190°C ile 210°C arasında değişir. Performans örgüleri, spor giyim ve aktivite kıyafetleri kumaşları, tüketici yıkamalarında büzülmemesi veya çarpılmamasını sağlamak için bu yüksek sıcaklıklara güvenir.
Isıya Hassas Karışımları Koruma
Karışık liflerle çalışmak dikkatli bir denge aktörlüğü gerektirir. Karışımdaki karışımlar için ısı ayar sıcaklığı, belirlenirken, karışım içindeki en ısıya duyarlı malzemeyi mutlaka koruyun. Örneğin, aşırı ısı polyester-spandeks öründe spandeks elastikiyetini yok eder. Poli-pamuk kumaşlarda ise sıcaklıkları çok yükseltmek doğal pamuk liflerini yakacaktır.
| Kumaş Tipi | Tipik Sıcaklık Aralığı | Temel Dikkat Edilecek Hususlar |
|---|---|---|
| 100% Polyester | 190°C – 210°C | Moleküler sabitleme için yüksek ısı gerektirir. |
| Polyester/Spandeks | 180°C – 190°C | Elastikiyeti korumak için 195°C’nin altında tutun. |
| Pamuk/Polyester | 160°C – 180°C | Pamuk sararmasını önlemek için yakından izleyin. |
Yanlış Isı Uygulamasının Riskleri
Termal parametrelerinizi tahmin etmeniz anında kalite sorunlarına yol açar. Odalar çok sıcaksa, sentetik lifler eriyebilir ve doğal lifler sararabilir. Sıcaklık çok düşükse, kumaş iç gerilimini korur ve sonuç olarak düşük boyutsal kararlılık oluşur. Yetersiz sıcaklıkta işlenen kumaşlar, sıkı ISO ve OEKO-TEX büzülme testlerinden sürekli olarak başarısız olur.
Stenter Aşırı Besleme Oranını Hesaplama
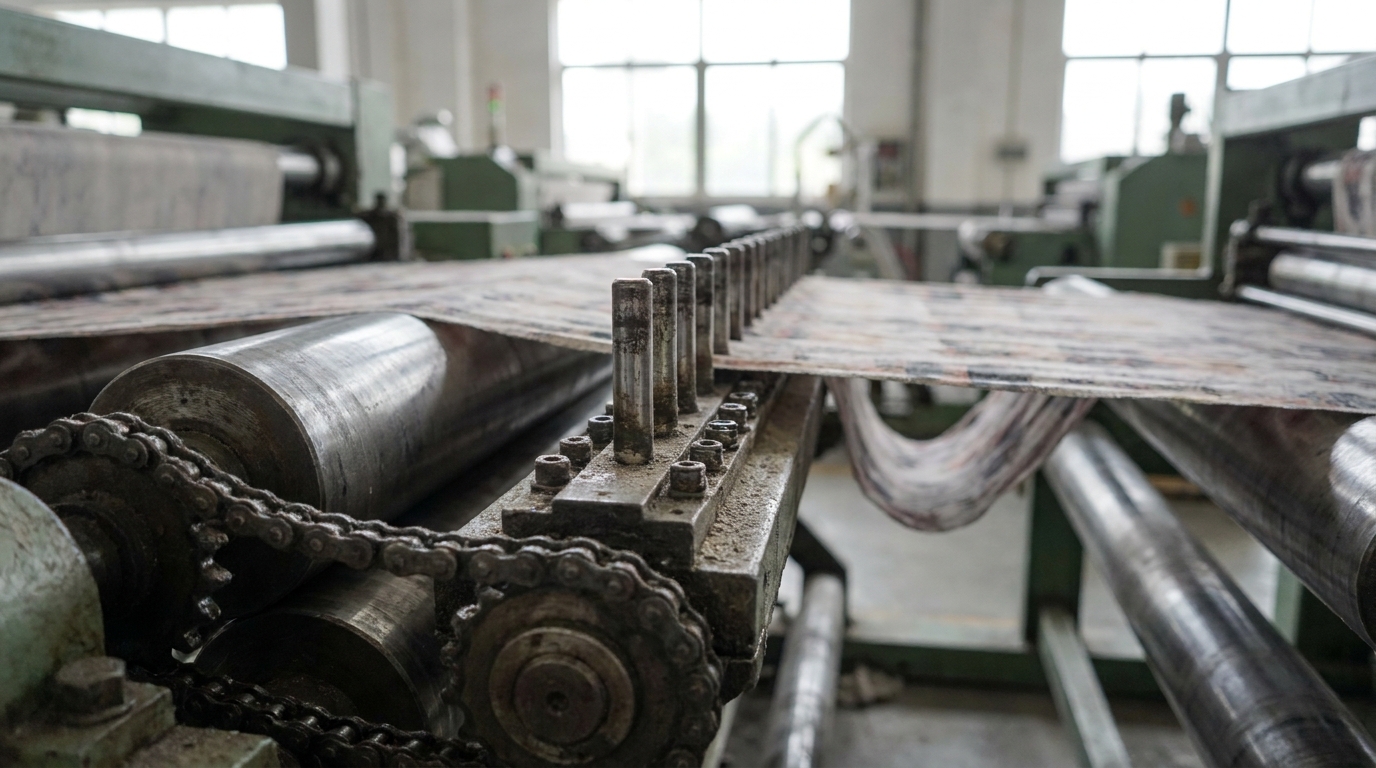
Aşırı besleme, tekstil işleme sürecinde kritik bir mekanik parametredir. Kumaşı pim veya klip zincirine, zincirin kendisinin hareket ettiğinden daha hızlı beslemekten oluşur; böylece kumaş uzunlamasına gevşer. Buna karşılık, az besleme kumaşı daha sıkı çeker ve uzunlamasına gerer.
Büzülme ve GSM’yi Dengeleme
Stenter aşırı besleme oranı, kumaş büzülmesi ve nihai Gramaj Per Metrekare (GSM) üzerinde doğrudan etkilidir. Aşırı beslemenin artırılması, belirli bir alana daha fazla iplik sıkıştırır. Bu işlem kumaşın GSM’sini artırır ve gelecekteki uzunlamasına büzülme riskini azaltır. Eğer bir kumaş daha ağır bir his istiyorsa, operatörler aşırı besleme oranını artırmalıdır.
Boyutsal Kararlılık İçin Ayar Yapma
Maksimum boyutsal kararlılık elde etmek, özellikle spor giyim ve aktivite kıyafetleri için dikkatli aşırı besleme ayarları gerektirir. İlk olarak, kumaşın doğal gevşeme durumunu ölçün. Ardından, besleme silindirlerini bu gevşek uzunluğa uyacak şekilde ayarlayın. Laboratuvar dip aşamasında besleme hızını yavaş yavaş artırın; kumaş sarkmaya yol açmadan hedef GSM’ye ulaşana kadar.
Yaygın Gerilim Hatalarından Kaçınma
Yanlış ayarlar kurulumda hemen üretim sorunlarına yol açar. Aşırı besleme, pimlere çok fazla kumaş iterek ısıtma odalarında ciddi kumaş topaklanması ve kenar kıvrılmalarına neden olur. Genişlik boyunca gerilim düzensizse, örgü kumaşlar eğrilme veya kayma sorunlarıyla karşılaşır; yatay iplikler düzeltilemez bir kavis veya çapraz eğime dönüşür. Bu mekanik kusurları erkenden tespit etmek için kumaş çıkışını her zaman izleyin.
Hassas Stenter Genişlik Kontrolü Teknikleri
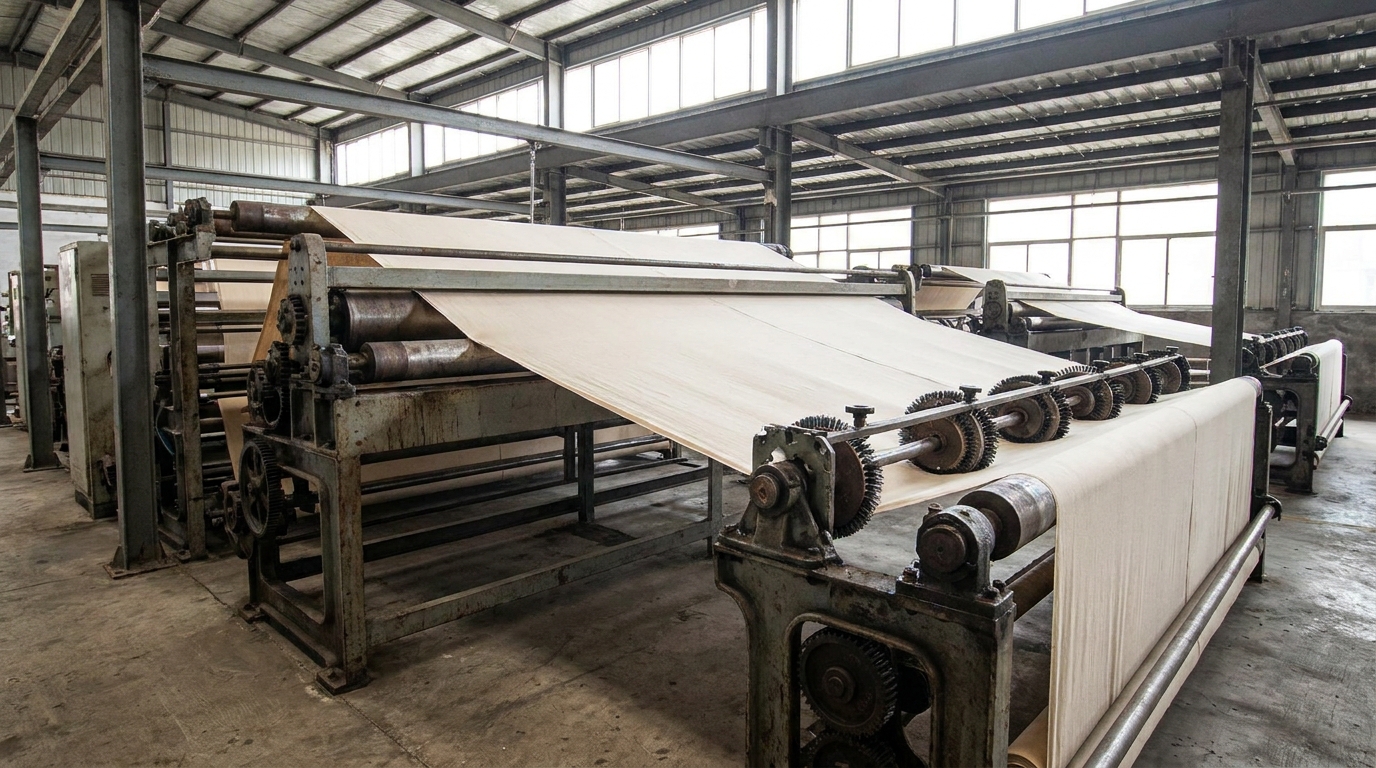
Etkili stenter genişlik kontrolü, birkaç mekanik bileşenin birlikte çalışmasına dayanır. İlk olarak, düzleştirici, kumaş kenarlarını pimleme bölgesine ulaşmadan önce düzleştirir. Ardından, pimleme tekerlekleri tekstili pim zincirine sıkıca bastırır. Kumaş ısıtma odalarına girdiğinde, ayrışan ve birleşen zincir rayları gerçek genişliği belirler; dışa doğru hareket ederek kumaşı germek veya içe doğru hareket ederek gevşemesine izin vermek için kullanılır.
Genişlik Parametrelerinizi Hesaplama
Operatörler hedef genişliği dikkatlice hesaplamalıdır. Gelen greige kumaş genişliğini ölçerek başlayın ve bunu istediğiniz bitmiş genişlik ile ipliğin doğal elastikiyetiyle karşılaştırın. Greige kumaş hedeften belirgin şekilde dar ise, zincir raylarını yavaş yavaş genişletin. Ani dışa doğru hareketler dokuyu zarar görebilir. Tam üretim öncesi final boyutları doğrulamak için mutlaka bir referans örneği çalıştırın.
Yüksek Esneklikli vs. Rijit Kumaşların Yönetimi
Farklı tekstiller yatay gerilmeye benzersiz şekilde tepki verir. Rijit dokuma kumaşlar yapısal olarak çok az esneklik sunar ve bunları sınırının ötesine zorlamak iplikleri hızla koparabilir. Buna karşılık, yüksek esneklikli performans örgüleri aşırı distorsiyonu önlemek için özenli kullanım gerektirir. Spor giyim kumaşları kolayca genişler ama raylar çok fazla genişlerse aşırı incelme yaşayabilirler. Rayları belirli lif bileşimine göre ayarlayın.
Genişlik Genişlemesi ile Aşırı Besleme Dengesi
Genişlik genişlemesi, aşırı besleme oranı ile doğrudan etkileşim içindedir. Bir kumaşı yatay olarak streçlediğinizde, o doğal olarak dikey yönde küçülür. Doğru GSM’yi korumak ve yırtılmayı önlemek için, ekstra genişliğe karşılık verebilmek için aşırı beslemeyi artırmalısınız. Bu iki gücü dengelememek kumaşın yapısal bütünlüğünü yok eder. Bu mekanik ayarları senkronize etmek, sorunsuz ve kusursuz bir işleme sağlar.
Stenter Makinesini Kurmanın Pratik Adımları
Ekipmanınızı doğru şekilde kurmak, tutarlı kumaş kalitesini garanti eder. Büyük siparişleri işlemeden önce makinenizi optimal performans için yapılandırmak için bu sıralı adımları izleyin.
Adım 1: Üretim Öncesi Kontroller
Doğru hazırlık esastır. Mevcut parti için tam olarak hangi bitirme işleminin gerektiği belirlemek için öncelikle kumaşın bileşimini ve referans numunenizi inceleyerek başlayın. Boya sabitleme mi, yoksa sadece ısıyla şekillendirme mi uyguluyorsunuz? İplik davranışını anlamak için laboratuvar dip testi sonuçlarını kontrol edin. Bu ayrıntıları doğrulamak, bitirme sürecinde pahalı hataların önüne geçer.
Adım 2: Parametreleri Girme
Ardından ana makine kontrol paneline geçin. Hesapladığınız sıcaklığı, stenter aşırı besleme yüzdesini ve genişlik ayarlarını girin. Isıtma bölmelerinin doğru termal bölgelere ayarlandığından emin olun. Düzleştirici ve iğne tekerleklerinin hedef boyutlarınıza uygun şekilde hizalandığından tekrar kontrol edin. Doğru stenter genişliği kontrolü bu dijital arayüzde başlar.
Adım 3: Deneme Çalışması
Test etmeden asla tam üretim partisi başlatmayın. Öncelikle makineden kısa bir kumaş parçasını geçirin. Bu numune çıktıktan sonra derhal kalite testi yapın. Nihai GSM’yi ölçün, bitmiş genişliği doğrulayın ve numuneyi uzunlamasına büzülme açısından test edin. Bu fiziksel test, mekanik ayarlarınızın ilk hesaplamalarınızla eşleşip eşleşmediğini doğrular.
Adım 4: Mikro Ayarlar
Kısa deneme çalışmasından elde edilen verileri gözden geçirin. GSM çok düşükse aşırı beslemeyi hafifçe artırın. Kumaş fazla sert hissediyorsa sıcaklığı düşürün. Bu mikro ayarları deneme sonuçlarına göre tek tek yapın. Değişiklikler önemliyse yeniden kısa bir numune çalıştırın. Kumaş gerekli ISO veya OEKO-TEX standartlarını karşıladığında tam partiyi başlatın.
Stenter Makinesi Parametreleri Hakkında Sık Sorulan Sorular
Stenter sıcaklığı çok yüksek ayarlanırsa ne olur?
Sıcaklığın çok yüksek ayarlanması tekstil ürünlerinize kalıcı zarar verebilir. Saf polyester gibi sentetik malzemelerde aşırı ısı liflerin erimesine neden olabilir. Pamuk gibi doğal liflerle çalışırken ise yüksek sıcaklık kumaşı yakar ve sarartır. Spandeks içeren karışımlarda ise aşırı ısı elastikiyeti yok eder. Her zaman kumaşınızdaki en ısıya duyarlı lifi tespit edin ve sıcaklığı bu hasar eşiğinin altında tutun.
Aşırı besleme yüzdesi kumaş GSM’sini nasıl etkiler?
Aşırı besleme yüzdesi, kumaşınızın nihai Gram/m² (GSM) değerini doğrudan kontrol eder. Kumaşı iğnelere, zincirin hareketinden daha hızlı besleyerek daha küçük bir alana daha fazla iplik sıkıştırırsınız. Bu mekanik ayar, kumaşın ağırlığını ve kalınlığını artırırken gelecekteki uzunlamasına büzülme oranını azaltır. Bir kumaş çok hafif hissediliyorsa veya büzülme testlerinden geçemiyorsa, aşırı beslemeyi artırmak hedef GSM’ye ulaşmanıza yardımcı olacaktır.
100% polyester ve polyester karışımları için aynı ısı ayarlarını kullanabilir miyim?
Hayır, aynı ayarları kullanamazsınız. Saf polyester, moleküler yapısını güvenli bir şekilde sabitlemek için 190°C ile 210°C arasında yüksek sıcaklık gerektirir. Ancak polyester karışımları, bu yoğun ısıya dayanamayan diğer lifleri de içerir. Örneğin, polyester-spandeks karışımı esnek spandeksi korumak için 195°C’nin altına tutulmalıdır. Pamuk-polyester karışımı ise pamuğun sararmasını önlemek için 160°C ile 180°C arasında işlenmelidir.
Tam bir kumaş partisini çalıştırmadan önce neden laboratuvar dip testi yapılması gerekir?
Laboratuvar dip testi veya referans numune, belirli ipliklerin ısıya ve gerilmeye nasıl tepki verdiğini görmek için küçük ölçekli bir test görevi görür. İlk parametrelerinizi tahmin etmek genellikle yanlış GSM, ciddi büzülme veya sert dokulara yol açar. Önce bir numune test etmek, sıcaklık, genişlik ve aşırı besleme için doğru temel ayarları belirlemenizi sağlar. Bu kritik adım, pahalı malzeme israfının önüne geçer ve nihai ürünün sıkı kalite standartlarını karşıladığından emin olur.
Modern stenter makineleri kumaş parametrelerini nasıl tutarlı tutar?
Modern ekipmanlar tekstil bitirme işlemlerinde manuel tahmin etmeyi ortadan kaldırır. Gelişmiş kontrol sistemleri her termal bölgede ısıyı sürekli olarak düzenler ve kesin mekanik gerilimi korur. Bu teknoloji, sıcaklık, genişlik ve aşırı beslemeyi kumaşın ilk metresinden sonuna kadar mükemmel şekilde eşit tutarak kusursuz üretimi sağlar.
Sonuç
Optimal kumaş bitirme işlemi için sıcaklık, aşırı besleme ve genişliğin dikkatli bir dengesi gereklidir. Tutarlı sonuçlar sağlamak için farklı kumaş türleri için bu ayarları her zaman test edin ve belgeleyin. SutexMach’in stenter makineleri gibi akıllı ekipmanlara yükseltmek, yüksek kaliteli üretim için gerekli hassasiyeti sağlar.
- Tam üretim öncesi deneme testleri yapın.
- Her kumaş karışımı için optimal ayarları belgeleyin.
- Fabrikanız için SutexMach stenter makinelerini keşfedin.